Zum Inhalt
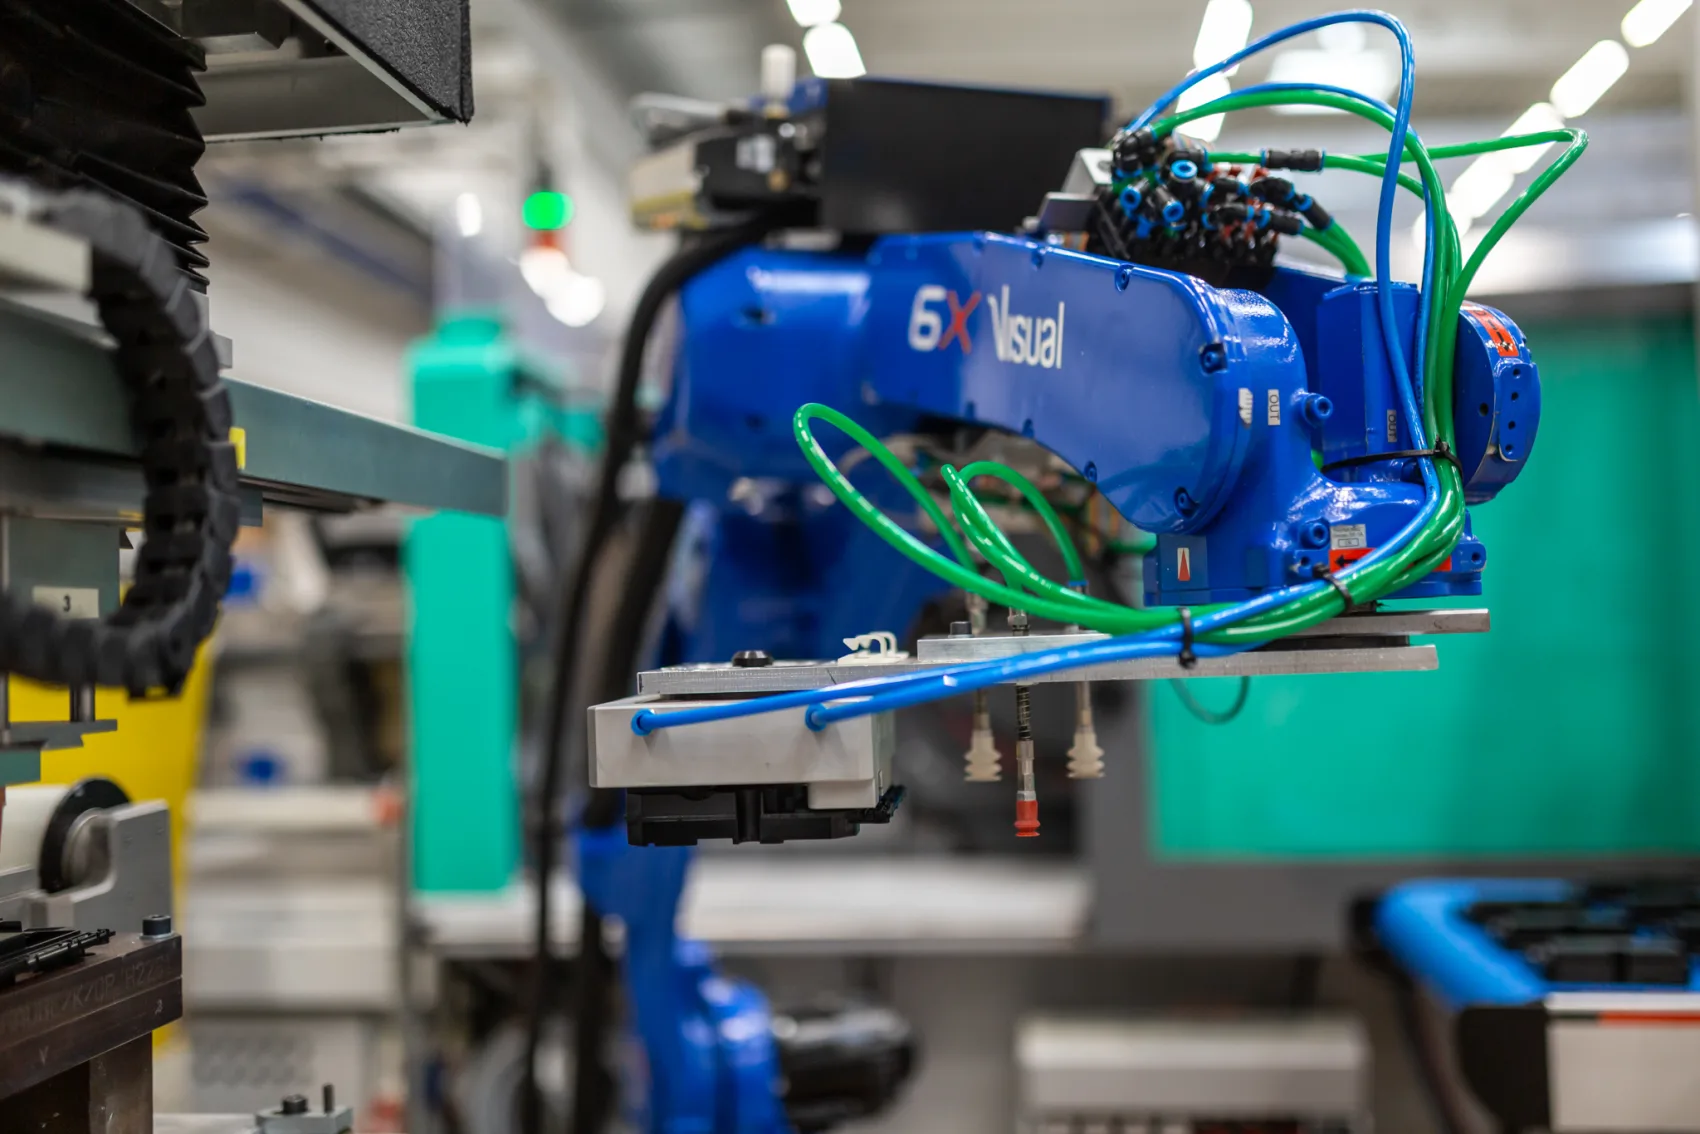
Sepro-6X-Visual-Handling-Roboter mit Greifer an einer Spritzguss-Zelle von Friedrich Joerg

Kompetenzen

Von der Metall-Kunststoff-Verbindung bis zur montagefertigen Baugruppe: acht Kompetenzen, gebündelt an einem Standort, seit 1920.

Kern Werkstoffverbund · 01 Spritzguss · 02 Stanzbiegen · 03 Werkzeugbau · 04 Engineering · 05 Montage
Friedrich Joerg GmbH
BenennungKompetenzen
Umfang8 Bereiche
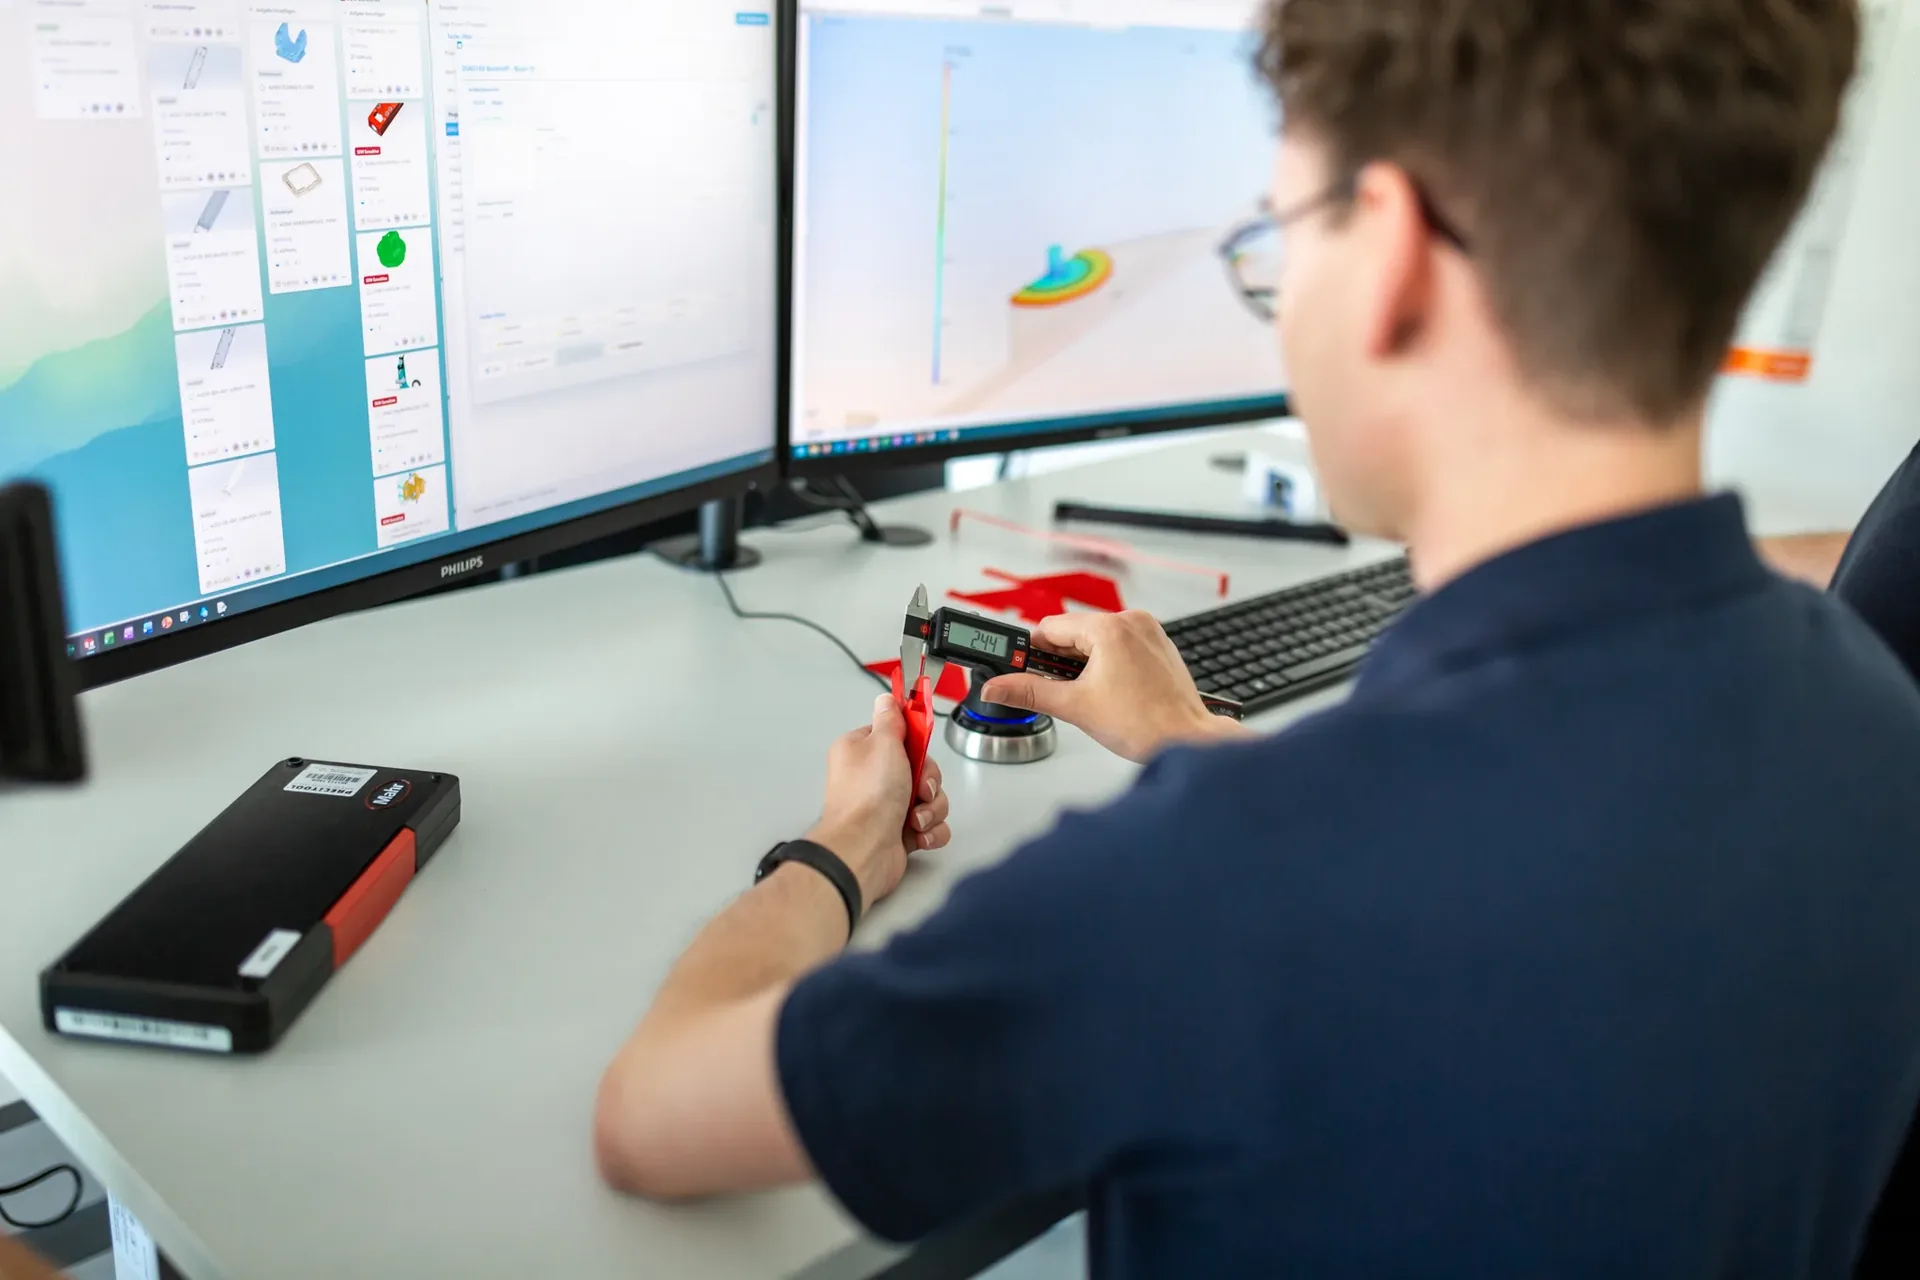
Konstrukteur von Friedrich Joerg prüft ein Bauteil mit dem Messschieber und wertet die Ergebnisse digital aus
01Kompetenz

Engineering für die Serie

Serienreife beginnt, bevor das erste Werkzeug entsteht. Im Simultaneous Engineering stimmen wir Bauteilgeometrie, Werkstoff, Toleranzketten, Fertigbarkeit, Werkzeugkonzept und Gesamtkosten frühzeitig miteinander ab. Werkzeugbau, Fertigung und Qualität arbeiten dabei von Anfang an zusammen, damit technische und wirtschaftliche Risiken erkannt werden, bevor sie im Werkzeug oder in der Serie teuer werden.

Wir sichern vor der Werkzeugfreigabe ab

  • DFM-Prüfung (Design for Manufacturing) der Bauteilgeometrie für Spritzguss, Stanzbiegen und Montage
  • Werkstoffauswahl nach Funktion, Belastung, Temperatur, Medien und Zertifizierungsanforderungen
  • Toleranzketten und Schnittstellen zwischen Metall-, Kunststoff- und Montagekomponenten
  • Füll-, Kühl- und Verzugsanalysen bei Spritzgussteilen, bei Bedarf mit Moldflow
  • Werkzeug-, Prozess- und Automationskonzept mit Blick auf eine wirtschaftliche Serienfertigung
  • Qualitätskritische Merkmale, Prüfbarkeit sowie Fertigungs- und relevante Lebenszykluskosten

Ergebnis

Ein dokumentierter DFM-Bericht mit klaren Empfehlungen, technischen Risiken und einer belastbaren Grundlage für die Werkzeug- und Prozessfreigabe. Das reduziert späte Änderungen und macht Kosten, Termine und Serienanlauf planbarer.

3D-Bauteil im Engineering

360° aus Konstruktionsdaten

A2473 · DFM-Prüfung

Vor der Werkzeugfreigabe

Beim Halterarm A2473 ergänzten wir die ursprünglichen Bauteildaten um einen funktionsfähigen Bajonettverschluss aus Kunststoff. Verriegelungsgeometrie und lokale Steifigkeiten wurden so abgestimmt, dass die geforderten Einrast- und Lösekräfte erreicht wurden: Belastete Bereiche wurden versteift, andere gezielt flexibel ausgelegt. Die dokumentierten Optimierungen flossen vor dem Werkzeugbau direkt in die 3D-Daten ein.

Artikel
A2473 · Halterarm
Phase
DFM- und Prozessauslegung
Fokus
Herstellbarkeit und Serienrisiken

02 · Werkstoffverbund & Funktionsintegration

Wenn Metall und Kunststoff zu einem Bauteil werden

Unsere Stärke liegt im Zusammenspiel der Verfahren. Wir verbinden unterschiedliche Werkstoffe zu einer funktionsfähigen Einheit und integrieren zusätzliche Funktionen direkt in das Bauteil, vom Lichtleiter bis zur Mediendichtung.

Metall und Kunststoff reagieren unterschiedlich auf Temperaturwechsel, Vibration und mechanische Belastung. Ein dauerhaft funktionsfähiger Werkstoffverbund entsteht deshalb nicht allein durch das Umspritzen. Entscheidend ist das Zusammenspiel aus Werkstoffpaarung, Bauteilgeometrie, Oberfläche, Werkzeugauslegung und stabiler Prozessführung.

Je nach Anwendung sichern Hinterschnitte und andere geometrische Verankerungen den Formschluss. Wo die Werkstoffpaarung es erfordert, kommen zusätzlich geeignete Oberflächenbehandlungen oder Haftvermittler zum Einsatz. Werkzeugtemperierung und abgestimmte Prozessparameter tragen dazu bei, innere Spannungen zu begrenzen und die Verbindung reproduzierbar in Serie herzustellen.

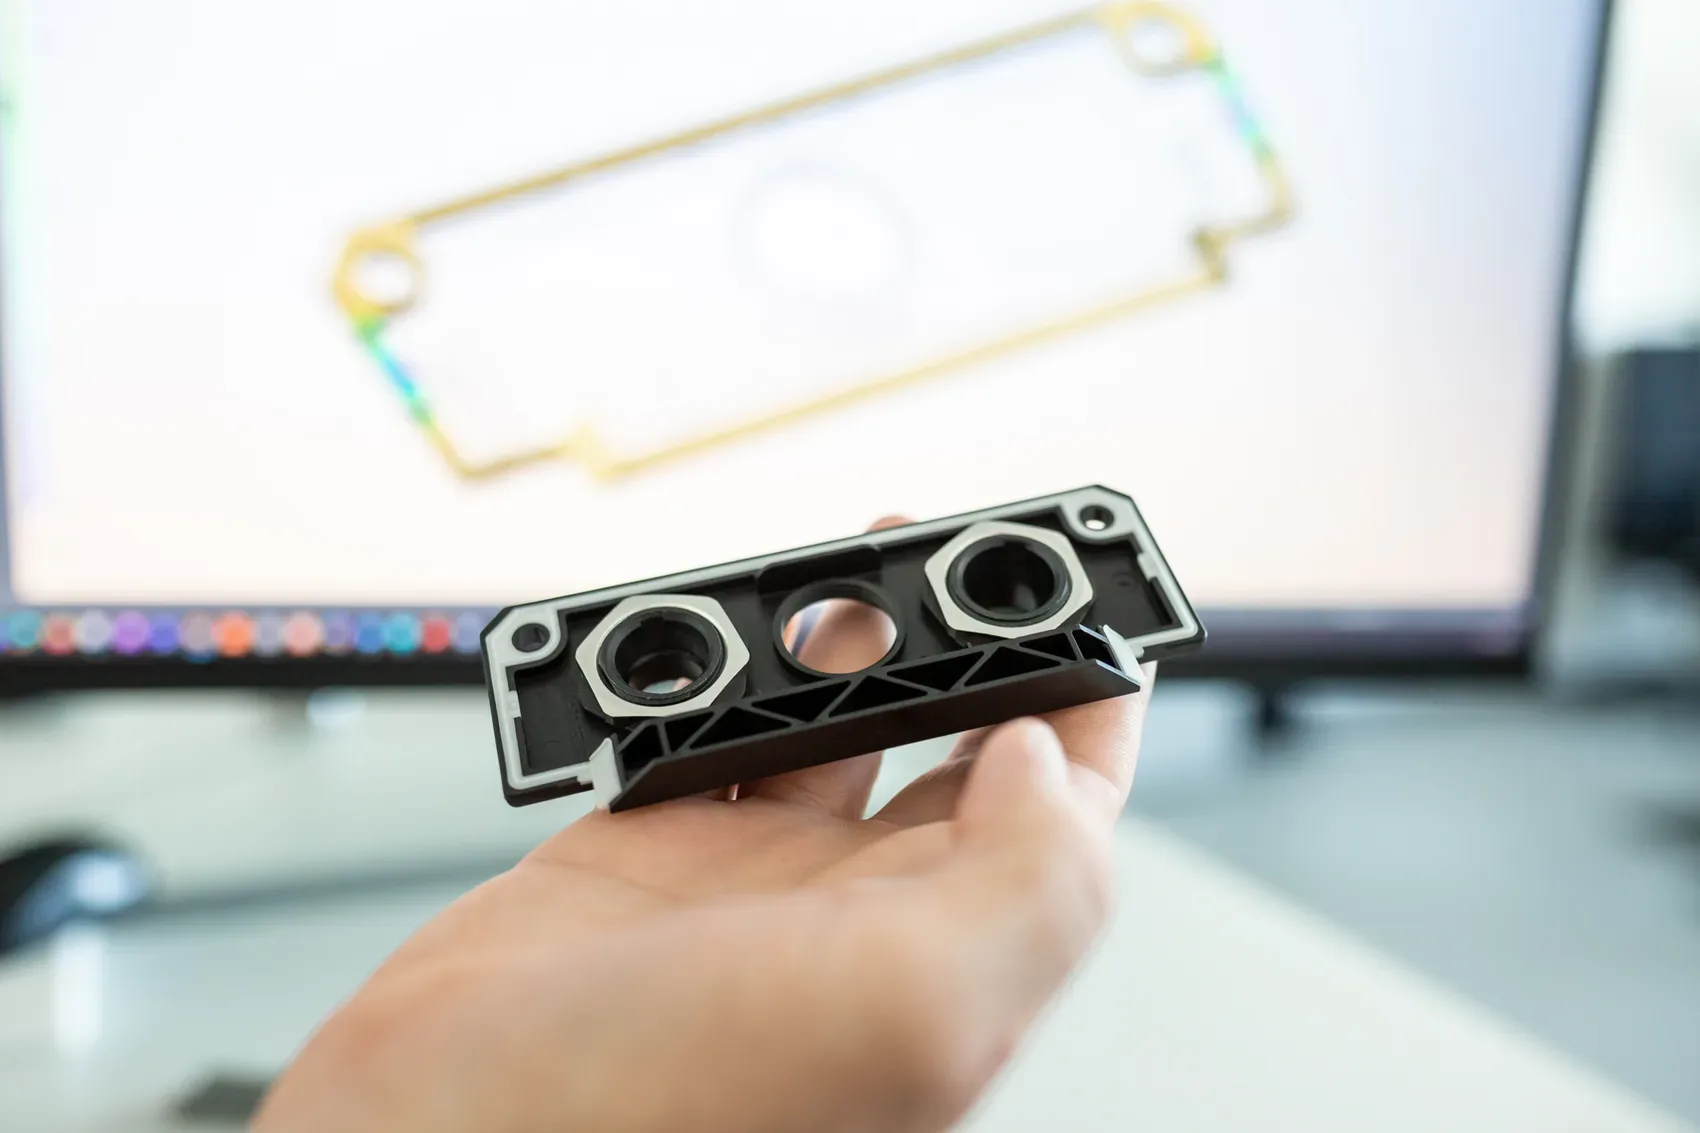
Serienbauteil und sein CAD-Modell, hier wird die Metall-Kunststoff-Grenzfläche konstruiert

Der Werkstoffverbund beginnt in der Konstruktion: Werkstoffpaarung, Verankerungsgeometrie, Dichtungsbereiche und Prozessführung werden festgelegt, bevor das erste Werkzeug entsteht.

01

Insert-Spritzguss

Metalleinleger formschlüssig im Kunststoff verankern

Beim Insert-Spritzguss wird ein vorgefertigtes Metallteil im Werkzeug positioniert und anschließend mit Kunststoff umspritzt. Hinterschnitte, Rändelungen oder andere Verankerungsgeometrien sichern die Verbindung gegen Verdrehen und Herausziehen.

So werden vernickelte Messing-Gewindebuchsen formschlüssig im glasfaserverstärkten PBT eines Anschlussblocks für Frequenzumrichter von 24 bis 1.000 V verankert. Die Verbindung kann das erforderliche Drehmoment übertragen, während ein späterer Füge- und Montageschritt entfällt.

02

Outsert-Technik

Kunststofffunktionen auf einem metallischen Träger

Bei der Outsert-Technik werden Kunststoff- oder Elastomerfunktionen gezielt auf einen vergleichsweise großen Metallträger auf- beziehungsweise angespritzt.

Bei einer Grundplatte für Elektromotoren wird eine Dichtungsgeometrie aus thermoplastischem Elastomer direkt auf den Aluminium-Druckgussträger gespritzt. Die Dichtung ist dadurch bereits im Herstellungsprozess eindeutig positioniert. Ein separates Einlegen und Fixieren entfällt.

03

2K Hart-Weich

Träger und Dichtung in einem Prozesszyklus

Beim 2K-Spritzguss werden die Hart- und die Weichkomponente nacheinander in einem Werkzeug verarbeitet. Zunächst entsteht die tragende Hartkomponente, anschließend wird die Dichtungsgeometrie aus einem thermoplastischen Elastomer direkt angespritzt.

Bei einer Elektroabdeckung bilden ein Polycarbonat-Träger und die direkt angespritzte TPE-Dichtung ein gemeinsames Bauteil. Dadurch entfällt das separate Einlegen einer Dichtung und ihre Position ist reproduzierbar festgelegt. Die erforderliche Dichtwirkung wird in der vollständig montierten Baugruppe ausgelegt und geprüft.

3D-Bauteil im Detail

360° aus Konstruktionsdaten

A2305 · Insert-Spritzguss

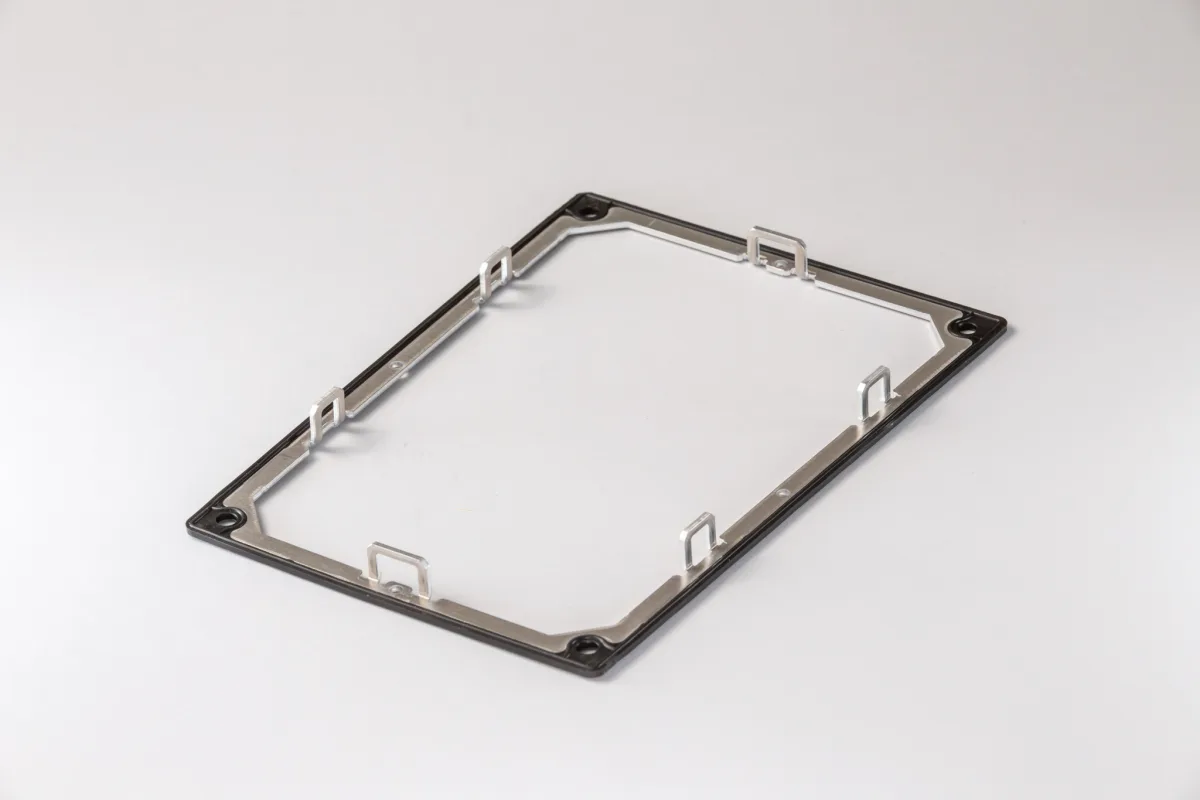
Aluminiumrahmen und TPE-Dichtung in einem Bauteil

Beim Insert-Spritzguss wird der Aluminiumrahmen exakt im Werkzeug positioniert. Anschließend wird das thermoplastische Elastomer direkt an den Rahmen angespritzt. Das TPE lässt sich thermoplastisch verarbeiten und verhält sich im späteren Einsatz elastisch.

Beide Werkstoffe übernehmen unterschiedliche Aufgaben: Der Aluminiumrahmen leitet Wärme aus dem Bereich der Elektronik ab, sorgt für Formstabilität und stützt die Dichtungsgeometrie von innen. Das angespritzte TPE übernimmt die elastische Dichtfunktion. Dadurch entsteht ein funktionsintegriertes Bauteil, bei dem keine separate Dichtung montiert werden muss.

Artikel
A2305 · Aluminiumrahmen mit integrierter TPE-Dichtung
Verfahren
Insert-Spritzguss mit TPE
Werkstoffe
Aluminium und thermoplastisches Elastomer
Funktionen
Wärmeableitung, Formstabilität und Abdichtung

Ein Bauteil. Drei Funktionen.

Wärme ableiten. Dichtung stützen. Montage sparen.

Der Aluminiumrahmen übernimmt innerhalb der Baugruppe gleichzeitig eine thermische und eine mechanische Funktion. Er leitet Wärme aus dem Bereich der Elektronik ab und stabilisiert die Geometrie des Bauteils. Zugleich stützt er die angespritzte TPE-Dichtung von innen, sodass ihre Position und Kontur dauerhaft definiert bleiben.

7–8 K

reduzierte Bauteiltemperatur durch den Aluminiumrahmen

VERLIERSICHER

TPE-Dichtung dauerhaft am Rahmen positioniert

EIN ARBEITSGANG WENIGER

keine separate Dichtungsmontage erforderlich

Das elastische TPE bildet die eigentliche Dichtungsgeometrie. Da es direkt an den Rahmen angespritzt wird, ist die Dichtung verliersicher mit dem Bauteil verbunden und gegen Verschieben bei Handhabung, Montage und äußerer Beanspruchung geschützt. Die Verbindung ist auf den vorgesehenen Lebenszyklus des Produkts ausgelegt.

Gleichzeitig entfällt die separate Bereitstellung, Positionierung und Montage einer zusätzlichen Dichtung. Aus zwei Werkstoffen entsteht so ein montagefertiges Bauteil, das Wärmeableitung, Formstabilität und Abdichtung miteinander verbindet.

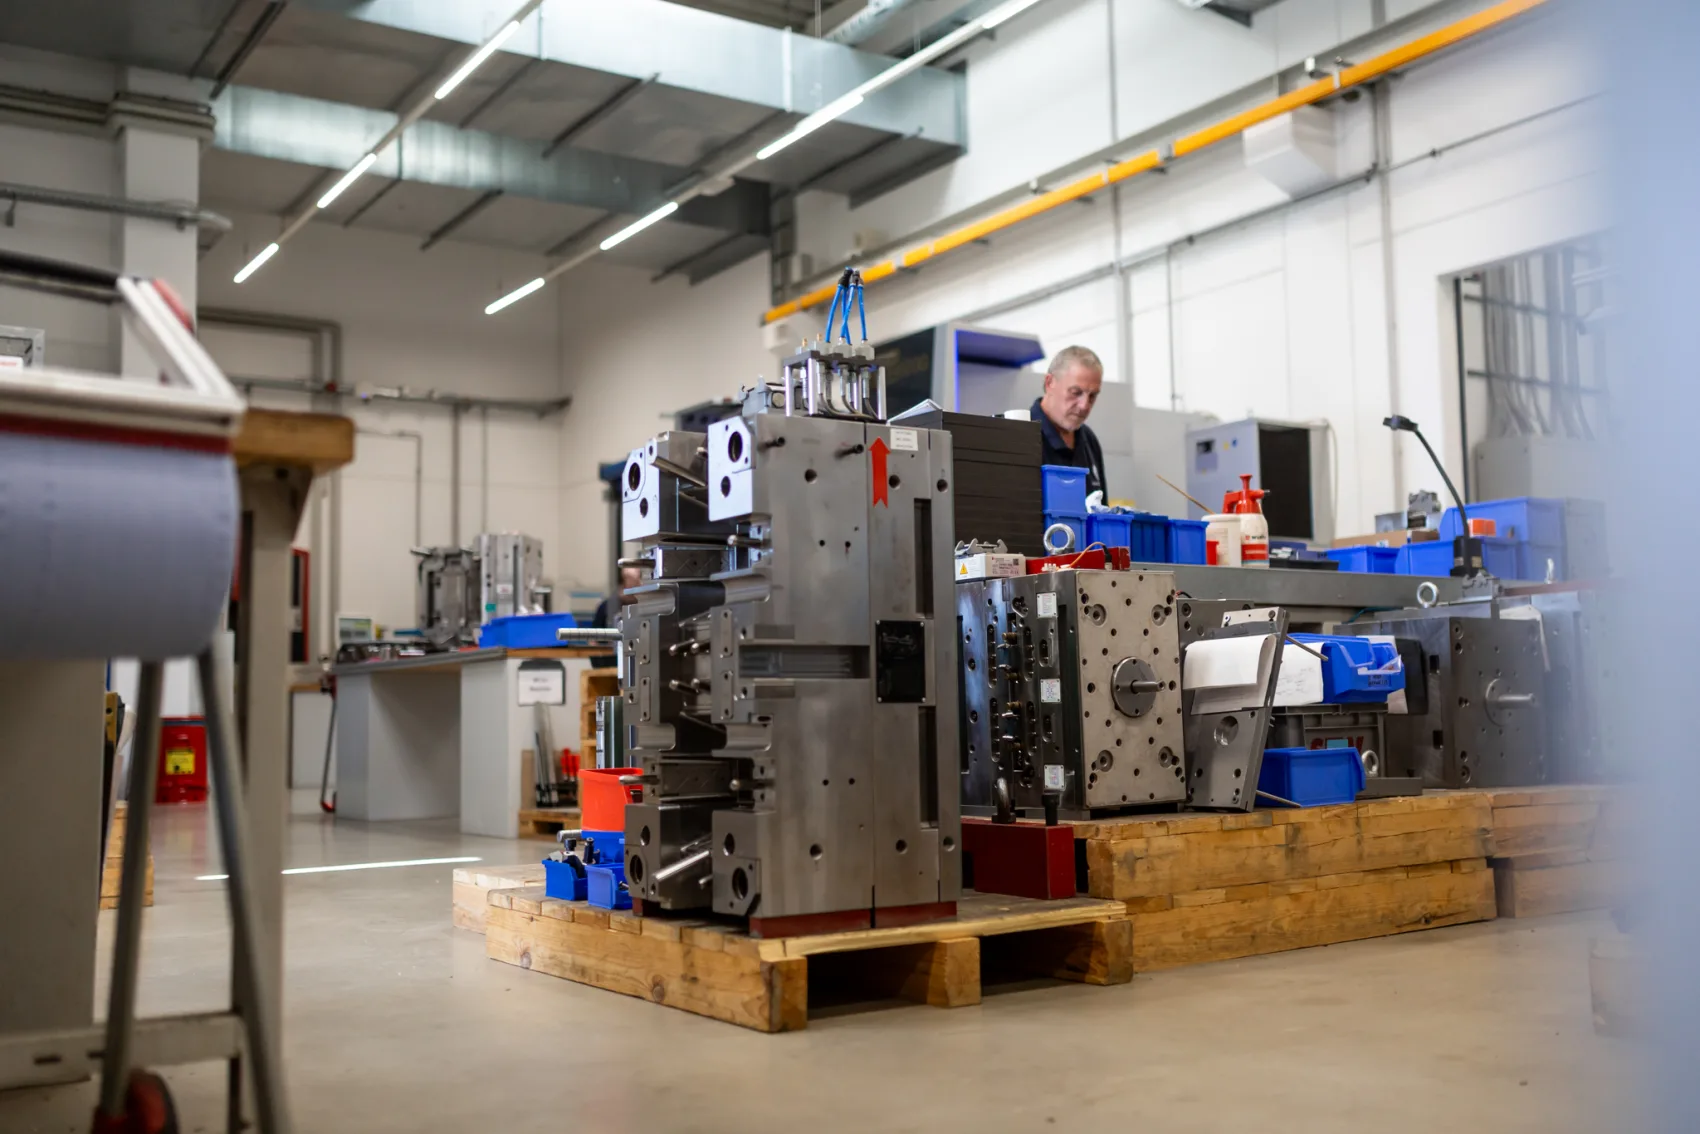
Werkzeugbau-Halle mit Bearbeitungszentren bei Friedrich Joerg
03Kompetenz

Werkzeugbau & Automatisierung

Serienqualität beginnt beim Werkzeug und entsteht im stabilen Zusammenspiel von Werkzeug, Maschine, Handhabung und Prüfung. Spritzgieß- und Stanzbiegewerkzeuge sowie Montage-, Prüf- und Automatisierungslösungen entwickeln, konstruieren und bauen wir im eigenen Haus.

Im Werkzeugbau entscheidet sich, ob eine Lösung stabil in Serie läuft. Spritzgieß- und Stanzbiegewerkzeuge konstruieren wir im 3D-CAD und fertigen die benötigten Komponenten durch CNC-Drahterodieren, Senkerodieren, Fräsen, Drehen und Schleifen. Konstruktion, Fertigung, Werkzeugmontage und Instandhaltung stimmen wir von Anfang an aufeinander ab. Müssen Werkzeuge angepasst, gewartet oder repariert werden, bleiben die Wege im eigenen Haus kurz. Das reduziert Reaktionszeiten und Produktionsunterbrechungen.

Zur Serienfertigung gehört mehr als das Werkzeug. Grundmaschinen, Antriebe, Linearachsen und Roboter beziehen wir von etablierten Herstellern. Das anwendungsspezifische Anlagenkonzept, Montagestationen, Greifer, Vorrichtungen sowie die mechanische und elektrische Integration entwickeln und realisieren wir selbst. Bei einem linearen Konzept fährt eine Einheit mehrere Montagestationen an. Alternativ kann die Anlage als Rundtaktsystem aufgebaut werden. Steuerung und Programmierung entstehen ebenfalls im eigenen Haus.

Was wir können

01

Eigene Werkzeugkonstruktion

Konstruktion im 3D-CAD, eng abgestimmt mit Entwicklung und Fertigung. Von Anfang an auf Serienprozess, Montage und Instandhaltung ausgelegt.

02

Erodieren & Zerspanung

CNC-Drahterodieren und Senkerodieren mit Fanuc- und Mitsubishi-Steuerungen. Fräsen, Drehen und Schleifen für komplexe Konturen und präzise Formeinsätze.

03

Anwendungsspezifische Automation

Zugekaufte Grundmaschinen, Antriebe und Roboter. Eigene Montagestationen, Greifersysteme, Modulköpfe, Vorrichtungen, Anlagenintegration und Programmierung.

04

Änderungen & Instandhaltung im eigenen Haus

Anpassung, Wartung, Reparatur und Erprobung im eigenen Werkzeugbau. Kurze Reaktionszeiten ohne externe Transport- und Abstimmungswege.

Werkzeuge und Fertigung

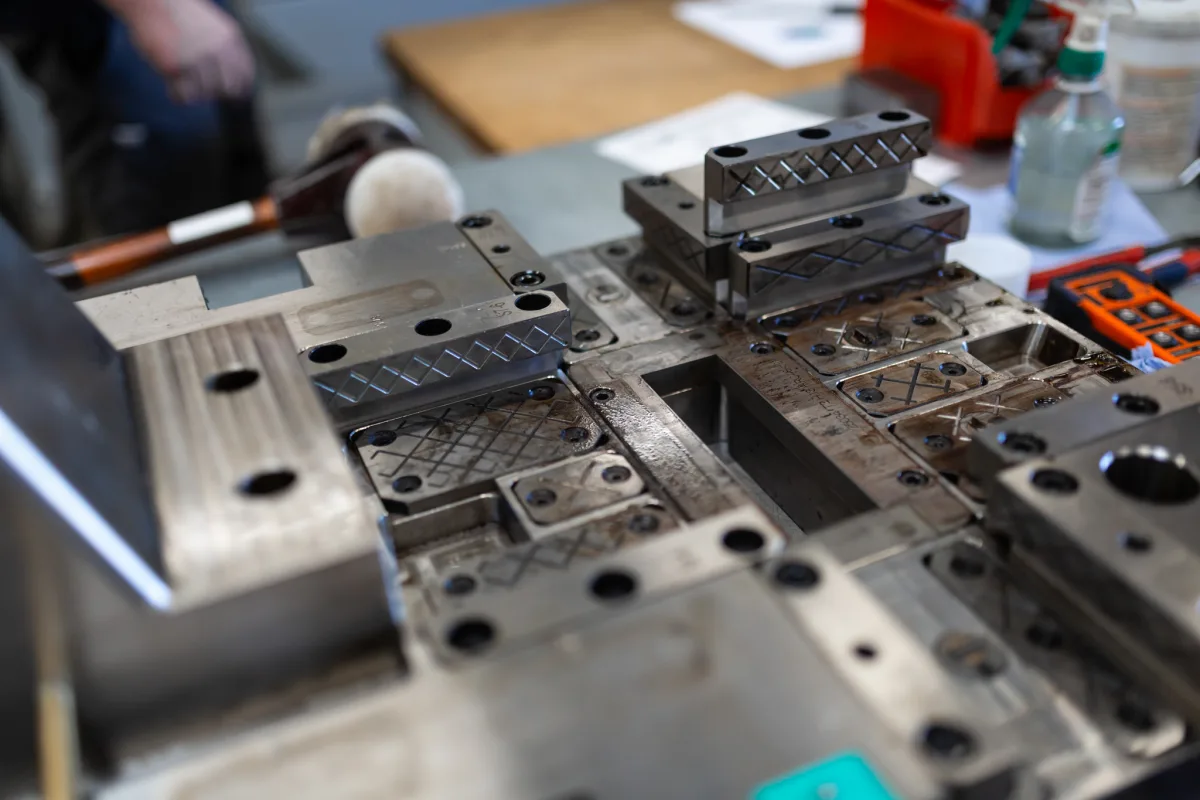
Düsenseitige Werkzeughälfte mit ausgebauten Schiebern bei der Reinigung und Wartung
WerkzeuginstandhaltungDüsenseitige Werkzeughälfte mit ausgebauten Schiebern zur gründlichen Reinigung und Wartung.
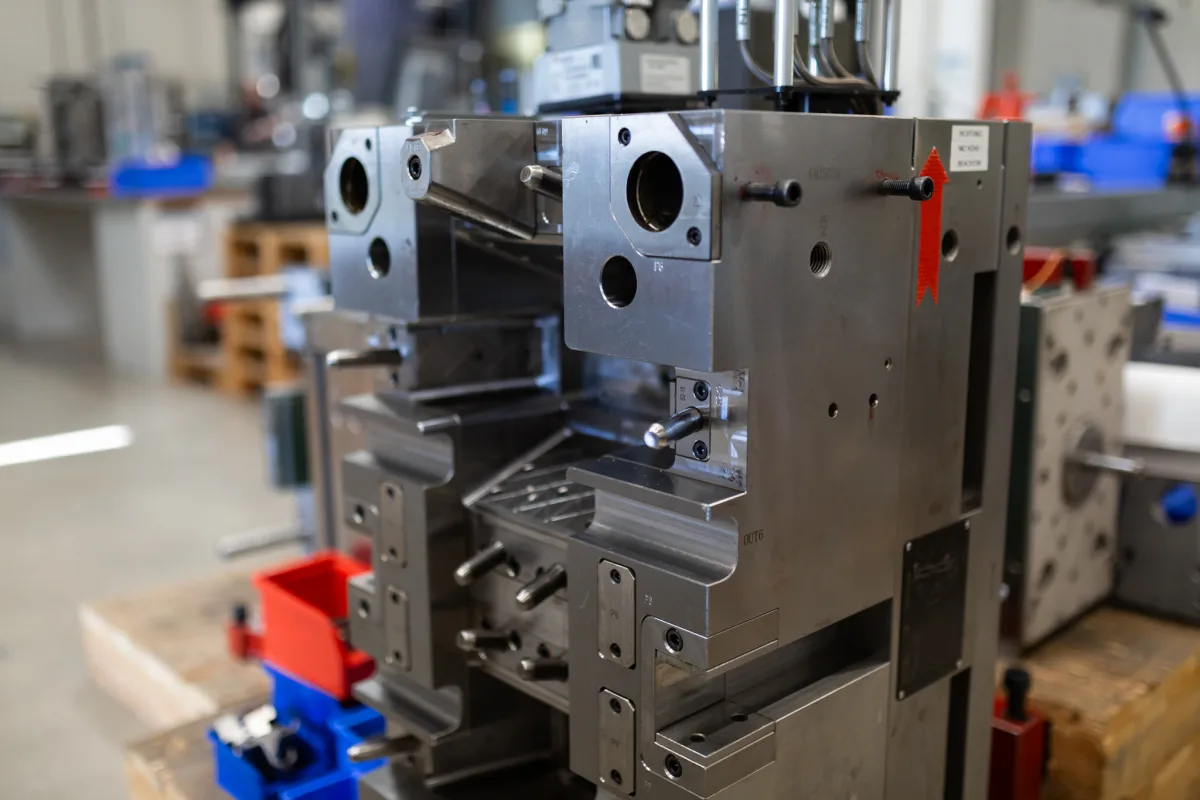
Auswerferseite eines Heißkanalwerkzeugs mit Schiebern und Schrägbolzen
Heißkanalwerkzeug mit SchiebernAuswerferseite mit Schrägbolzen für die Schieberbewegung beim Öffnen und Schließen.
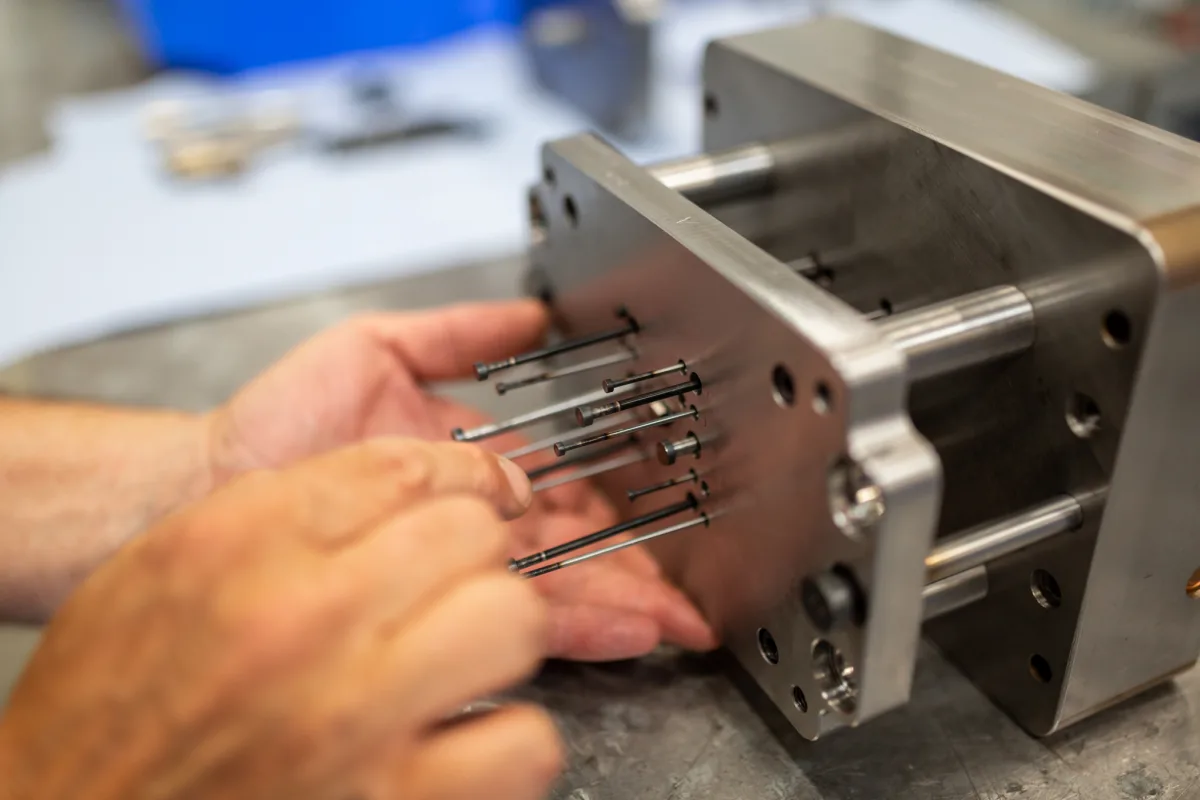
Filigrane Auswerferstifte werden von Hand in die Auswerferplatte eingesetzt
Auswerferplatte mit FeinauswerfernFiligrane Auswerferstifte werden passgenau in die Auswerferplatte eingesetzt.

3D-Werkzeug im Detail

360° aus Konstruktionsdaten

A2272 · Spritzgießwerkzeug SVB14

Vom 3D-CAD zum Serienwerkzeug

Dargestellt ist ein geöffnetes Spritzgießwerkzeug mit Blick auf die Düsen- und die Auswerferseite. Formeinsätze, Anspritzung, Führung und Temperierung werden bereits in der 3D-CAD-Konstruktion auf Bauteilgeometrie und Serienprozess abgestimmt. Konstruktion, Fertigung, Montage und Erprobung erfolgen im eigenen Werkzeugbau.

Artikel
A2272
Werkzeug
SVB14
Darstellung
Düsen- und Auswerferseite
Basis
3D-CAD-Konstruktion
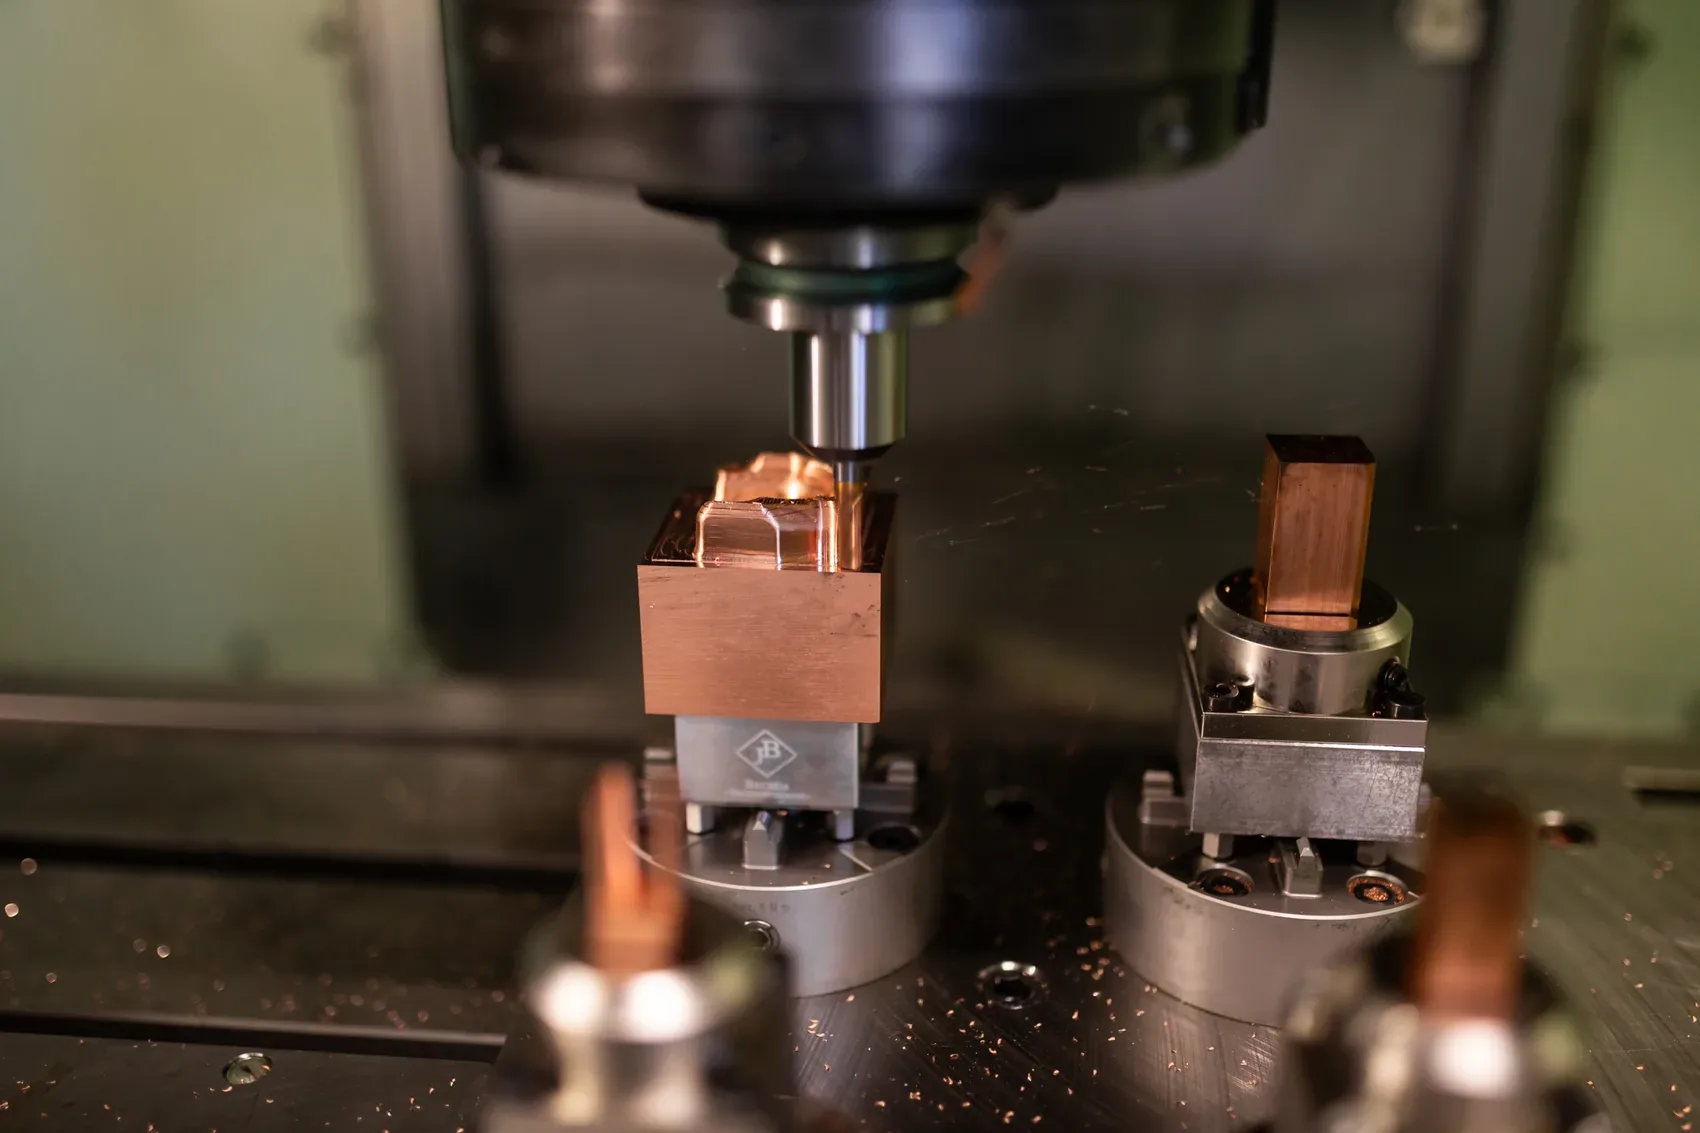
CNC-Bearbeitung einer Kupferelektrode im Werkzeugbau von Friedrich Joerg

Aus dem Werkzeugbau

Die Kupferelektroden für unsere Spritzgießwerkzeuge fräsen wir selbst und setzen sie zum Senkerodieren der Formeinsätze ein. Kupfer eignet sich besonders für feine Konturen und hohe Oberflächengüten. So entstehen präzise Kavitäten für reproduzierbare Serienteile.

Häufig gefragt

Bediener an einer vollelektrischen Arburg-Spritzgussmaschine bei Friedrich Joerg
04Kompetenz

Kunststoff­spritzguss

Auf 21 Spritzgussmaschinen, darunter auch vollelektrische Anlagen, fertigen wir Ein- und Mehrkomponentenbauteile aus technischen und Hochleistungsthermoplasten. Mit 1K-, 2K-, Insert- und Outsert-Verfahren integrieren wir Metallteile, Dichtungen und weitere Funktionen direkt im Werkzeug. Bei Bedarf übernehmen wir anschließend auch die Montage zur kompletten elektromechanischen Baugruppe.

Für unsere Kunden kann sowohl das präzise Einzelteil als auch die fertig funktionierende Baugruppe entscheidend sein. Deshalb betrachten wir auch ein reines Spritzgussteil nicht nur nach Zeichnung: Wir berücksichtigen Funktion, mechanische Belastungen, Einbauraum, Schnittstellen, Toleranzen und Umgebungsbedingungen, und denken die spätere Montage von Anfang an mit.

Wo es die Aufgabe sinnvoll macht, integrieren wir weitere Funktionen direkt in den Spritzgießprozess: etwa Kontakte und Gewindebuchsen, unter anderem aus eigener Stanzbiegetechnik, Hart-Weich-Verbindungen oder Dichtungen. So liefern wir vom anspruchsvollen Einzelteil bis zur einbaufertigen Baugruppe genau den Integrationsgrad, den das Projekt benötigt.

Die Werkstoffauswahl treffen wir gemeinsam mit unseren Kunden anhand des tatsächlichen Anforderungsprofils. Entscheidend sind unter anderem mechanische Belastungen, Schlagzähigkeit, Maßhaltigkeit, Temperatur, Vibrationen, Feuchtigkeit, UV-Strahlung, Chemikalien und Reinigungsmittel sowie Brandverhalten und Zertifizierungsanforderungen.

Wir verarbeiten Standardthermoplaste, technische Thermoplaste, Hochleistungsthermoplaste und thermoplastische Elastomere. Viele gängige Werkstofftypen halten wir ab Lager vor; spezielle Compounds wählen und beschaffen wir anwendungsbezogen.
21

Spritzgussmaschinen von Arburg und Demag

1K · 2K

Ein- und Mehrkomponenten-Spritzguss

PE BIS PEEK

Thermoplaste und TPE

Was wir können

01

Insert-Spritzguss

Metallteile werden im Werkzeug exakt positioniert und gezielt umspritzt. So lassen sich beispielsweise vernickelte Messing-Gewindebuchsen dauerhaft und positionsgenau in das glasfaserverstärkte PBT eines Anschlussblocks integrieren, ohne nachgelagerten Montageschritt.

02

Outsert-Technik

Beim Outsert-Verfahren werden Funktionselemente aus Kunststoff oder TPE gezielt auf einen Metallträger aufgespritzt. Bei einer Grundplatte für Elektromotoren übernimmt das direkt auf den Aluminium-Druckguss aufgebrachte TPE die Abdichtung zwischen Motor und Klemmkasten.

03

2K Hart-Weich in einem Prozess

Ein formstabiles Trägerteil und eine elastische Dichtkomponente entstehen nacheinander in einem Werkzeug und einem automatisierten Prozess. Das spart die separate Dichtungsmontage und reduziert das Risiko fehlender, verschobener, verdrückter oder gefalteter Dichtungen.

04

Materialien mit Funktion

Unser Verarbeitungsspektrum reicht von PE und ABS über POM, PBT, PC, PA 6 und PA 66 bis zum Hochleistungsthermoplast PEEK sowie zu thermoplastischen Elastomeren. Je nach Anforderung kommen unverstärkte, glasfaser- oder glaskugelgefüllte sowie UV-stabilisierte und flammgeschützte Werkstofftypen zum Einsatz.

Produktbeispiele

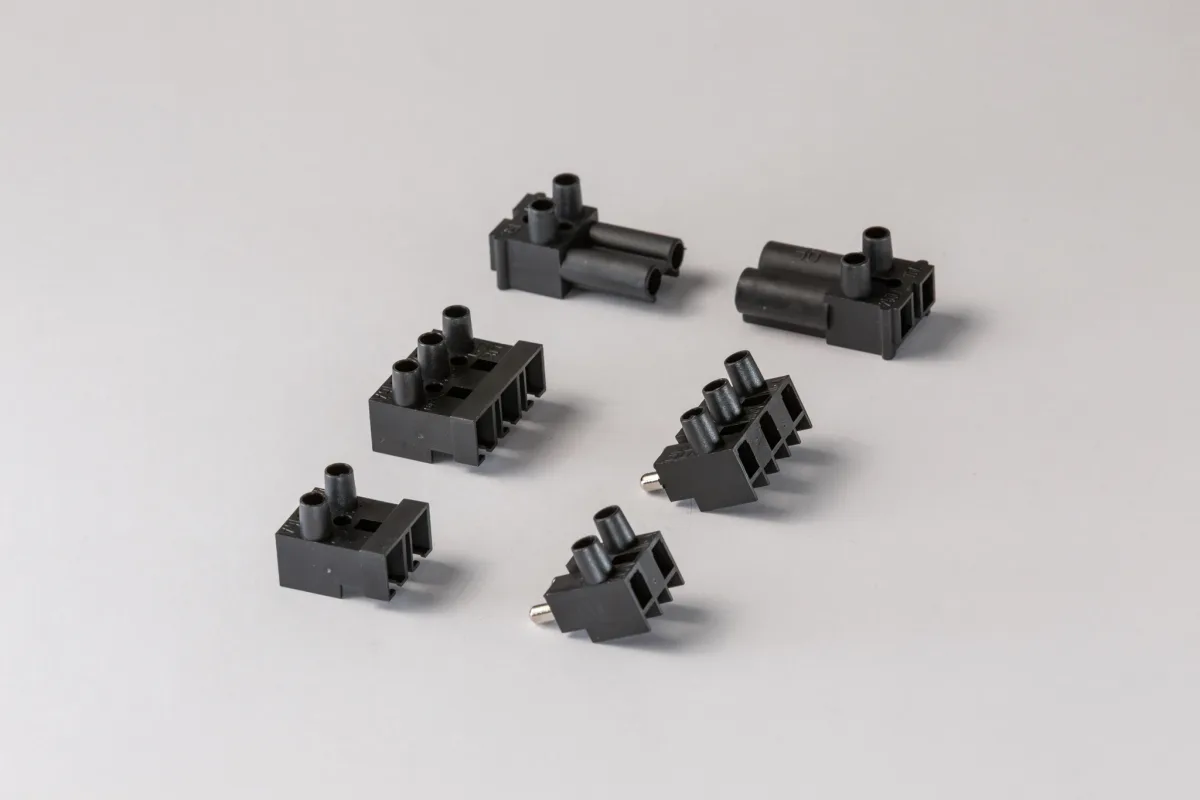
Sechs schwarze zwei- und dreipolige Steckverbinder aus technischem Thermoplast
Zwei- und dreipolige SteckverbinderPräzise Kunststoffgehäuse mit montierten Kontakten, eine Ausführung in Schutzart IP20.
Rahmenbauteil mit umspritzten Metallklammern, Beispiel für den Werkstoffverbund
Aluminium-TPE-HybridAluminiumrahmen mit haftvermittelter TPE-Umspritzung und direkt integrierter Dichtfunktion.
Graues Umrichter-Gehäuse aus dem Spritzguss mit Lüftungsschlitzen und Funktionsgeometrien
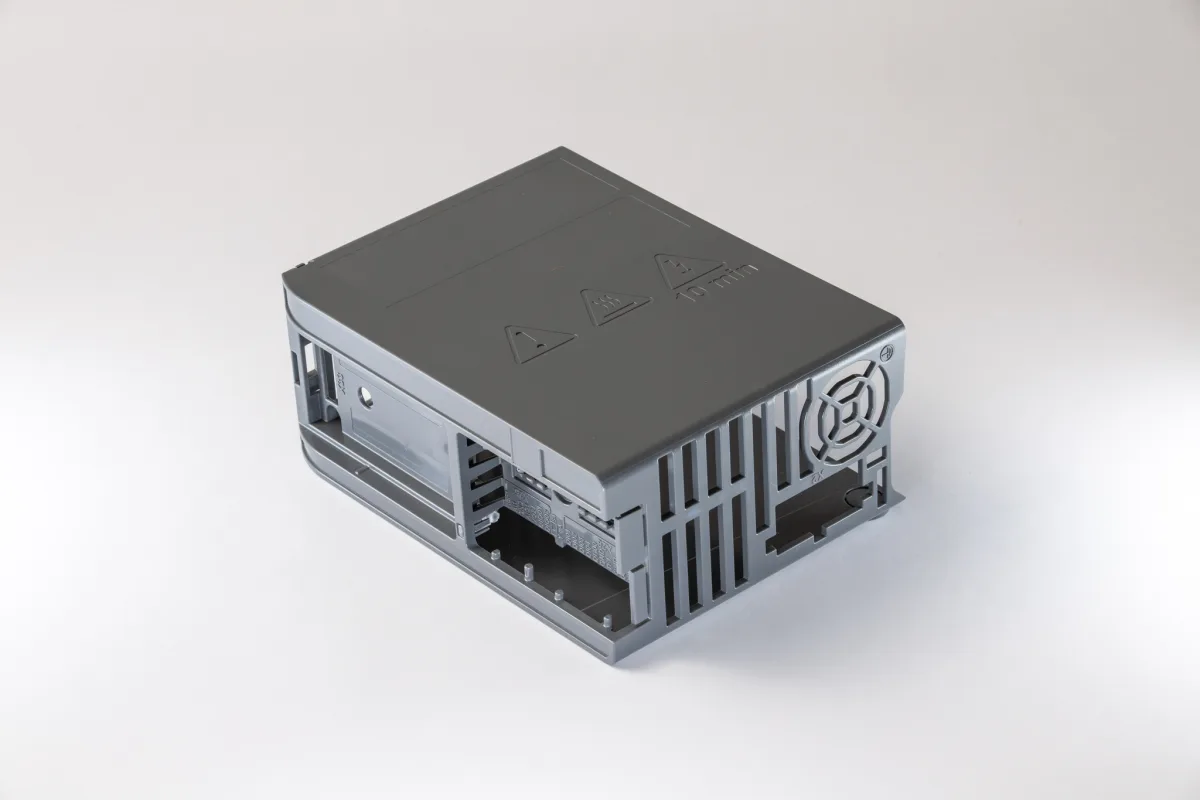
Gehäuse für FrequenzumrichterFormschrägenfreies Kunststoffgehäuse, über vier Schieber entformt – für Elektronik und Kühlkörper.

3D-Bauteil im Detail

360° aus Konstruktionsdaten

A2362 · Dichtungsintegration

Mehrfachdichtung direkt eingespritzt

In den Aluminium-Druckgussdeckel wird eine TPE-Mehrfachdichtung direkt eingespritzt. Sie dichtet jeden einzelnen Lichtleiter ab, ist lagegenau und verliersicher integriert und benötigt keinen zusätzlichen Montageschritt.

Mehrere Lichtleiter machen Statussignale aus unterschiedlichen Blickrichtungen sichtbar. Die rauchgraue, transluzente Abdeckung verdeckt die Lichtleiter im unbeleuchteten Zustand und lässt ihre Signale im Betrieb hindurch. Eine CNC-gesteuerte Bedruckung, einschließlich des roten Designstreifens, ordnet die Anzeigen den jeweiligen Funktionen zu.

Artikel
A2362 · Aluminium-Druckgussdeckel
Verfahren
TPE direkt einspritzen
Prinzip
Dichten im Werkzeug
Funktion
Mehrfachabdichtung der einzelnen Lichtleiter
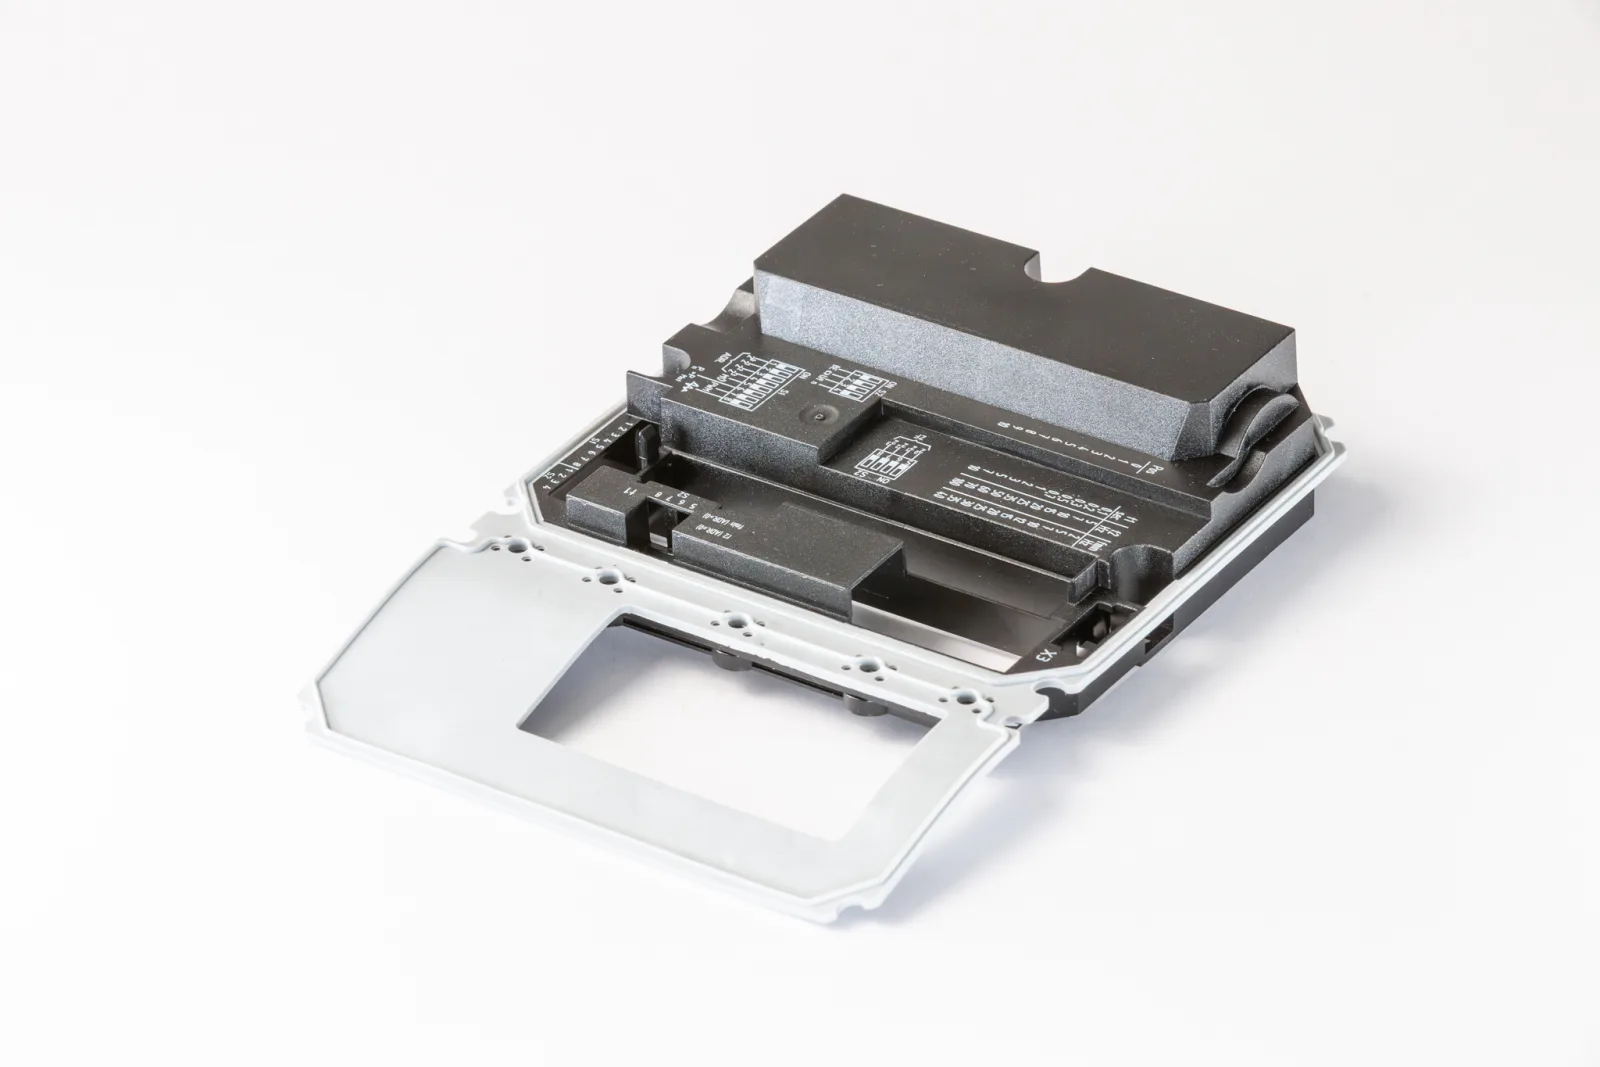
Schwarzes Elektronikgehäuse mit aufgeklapptem hellgrauem Deckel, umlaufender angespritzter Dichtung und aufgedrucktem Schaltbild

Aus der Serie

Die Elektroabdeckung für eine Baugruppe in Schutzart IP66 kombiniert ein formstabiles Polycarbonat-Gehäuse mit einer direkt angespritzten TPE-Dichtung. Beide Komponenten entstehen im 2K-Verfahren in einem Werkzeug. Dadurch entfällt die separate Montage der Dichtung. Anschließend wird das Schaltbild im CNC-gesteuerten Tampondruck aufgebracht.

Häufig gefragt

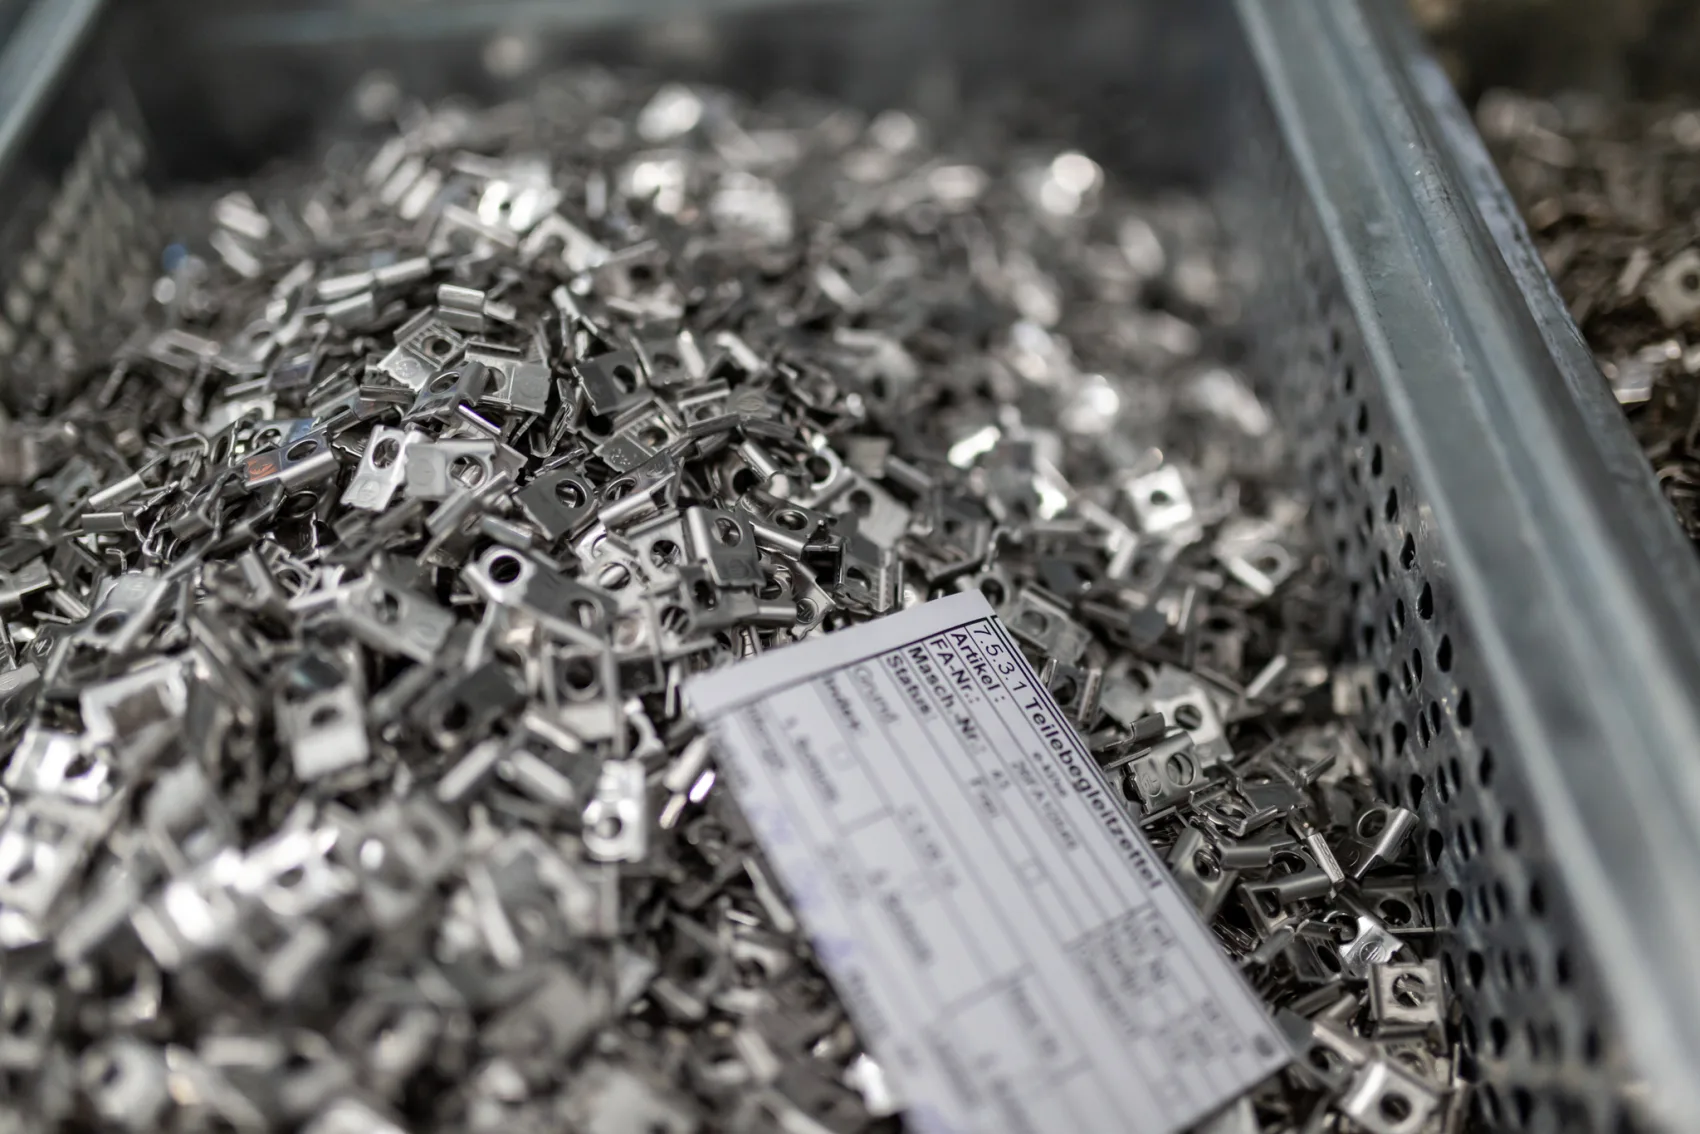
Fertiggestellte Stanzbiegeteile aus der Serienfertigung von Friedrich Joerg
05Kompetenz

Stanzbiege­technik

Kontaktteile, Klemmkörper, Steck- und Erdungskontakte sowie Klemmfedern fertigen wir fertigfallend auf Bihler-Stanzbiegeautomaten und Exzenterpressen. Die dafür benötigten Präzisionswerkzeuge entwickeln und bauen wir im eigenen Werkzeugbau.

Stanzen und Biegen beherrschen viele. Der Unterschied liegt in der Fertigungstiefe und der Beherrschung des gesamten Prozesses. Weil wir die Präzisionswerkzeuge im eigenen Haus entwickeln und bauen, können wir Stanzen, Ziehen, Biegen und Gewindeformen exakt aufeinander abstimmen. So entstehen auch komplexe Geometrien reproduzierbar in Serie. Werkzeuganpassungen erfolgen direkt bei uns. Das verkürzt Abstimmungswege und beschleunigt die Umsetzung.

Werkstoff, Oberfläche und Nachbehandlung richten sich nach der späteren Funktion. Je nach Anforderung verarbeiten wir vorverzinnte Bänder oder lassen die fertigen Stanzbiegeteile nachträglich galvanisch beschichten. Bei einer nachträglichen Beschichtung werden auch die zuvor entstandenen Schnittkanten erfasst. Schmier- und Umformöle, die beispielsweise beim Gewindeformen benötigt werden, entfernen wir durch eine industrielle Teilereinigung. Bei Bedarf folgen weitere Prozessschritte wie Härten oder Oberflächenveredelung. Viele Teile gehen anschließend direkt in unseren Spritzguss und werden Bestandteil einer kompletten Baugruppe.

4

Bihler-Stanzbiegeautomaten, ergänzt durch Exzenterpressen

GEWINDE IM PROZESS

Geformt und bei Bedarf nachträglich gehärtet

FERTIGFALLEND

Formfertig direkt aus dem Werkzeug

Was wir können

01

Fertigfallende Serienteile

Auf unseren Bihler-Stanzbiegeautomaten und Exzenterpressen fertigen wir Klemmkörper, Kontaktzonen, Lötpins, Federn, Transistorklammern, Edelstahlbügel und weitere Stanzbiegeteile vollautomatisch in Serie. Bei Zweibandbauteilen können zwei unterschiedliche Metallbänder zugeführt und in einem automatisierten Prozess zu einem Bauteil verarbeitet werden.

02

Gewinde im Prozess

In Klemmkörpern, Kontaktblechen und weiteren Stanzbiegeteilen formen wir metrische Innengewinde direkt im laufenden Fertigungsprozess. Bei dünnen Blechen wird zunächst ein Kragen gezogen, der zusätzliche tragende Gewindegänge schafft. Das Gewinde wird anschließend spanlos geformt. Bei Bedarf werden die Bauteile nachträglich gehärtet. So entstehen belastbare Schraubverbindungen mit einer hohen Drehmomentreserve für typische Montagebedingungen im Feld.

03

Werkstoff nach Funktion

Unser Werkstoffspektrum reicht von hochleitfähigem Kupfer wie Cu-ETP über Messing und Zinnbronze wie CuSn6 bis zu härtbaren und federnden Stählen wie C45E, C67S oder rostfreiem Chromnickelstahl 1.4310. Entscheidend sind Leitfähigkeit, Federkraft, Festigkeit, Umformbarkeit und Korrosionsbeständigkeit. Bei Zweibandbauteilen lassen sich beispielsweise ein federnder Werkstoff und eine gut leitende Kontaktlegierung funktional kombinieren.

04

Bindeglied zum Kunststoff

Gestanzte Kontakte, Lötpins und Stromschienen können direkt in den Insert-Spritzguss überführt werden. Selektiv verzinnte Lötbereiche bleiben zugänglich, während andere Bereiche mit Kunststoff umspritzt werden. Die Kunststoffgeometrie fixiert und isoliert die einzelnen Pole und berücksichtigt die erforderlichen Luft- und Kriechstrecken. So entstehen beispielsweise Steckverbinder mit weniger Einzelteilen und Montageschritten.

Produktbeispiele

Gestanzte und gebogene Metall-Clips
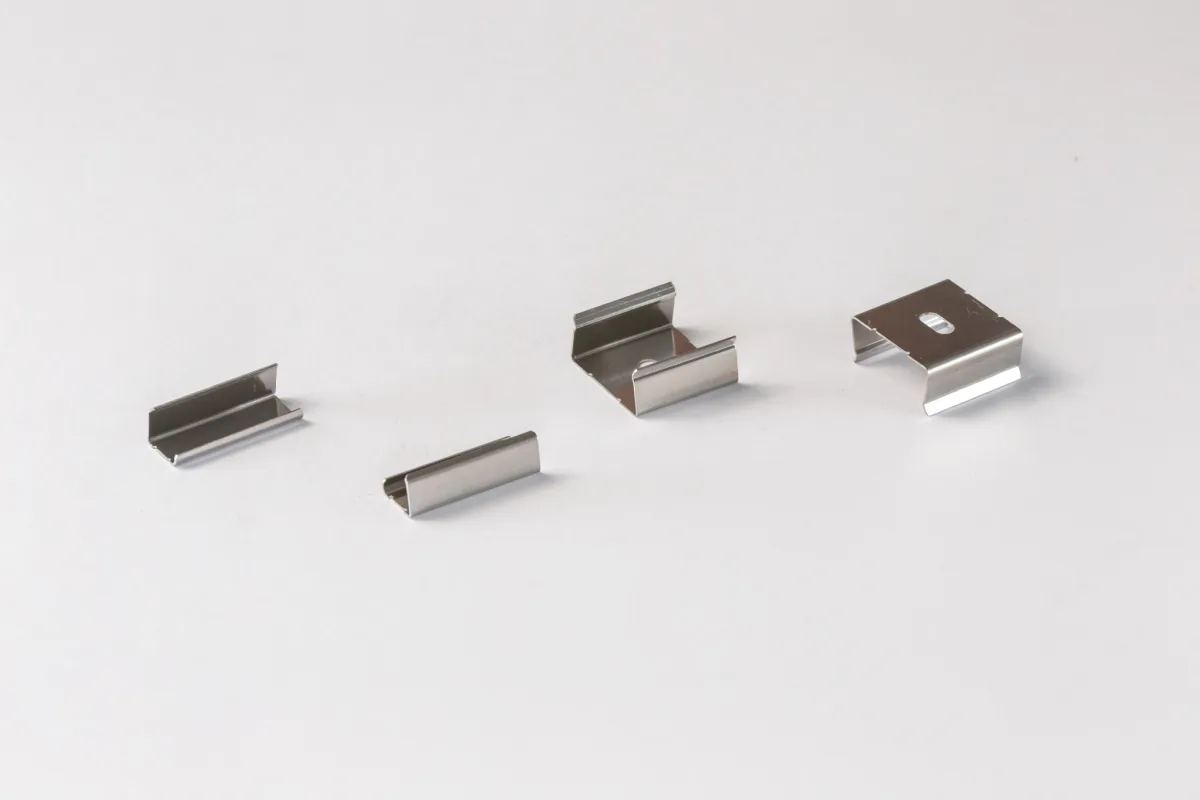
Stanzbiegeteile aus FederstahlPräzise Bauteile aus rostfreiem Federstahl für Baubeschläge und LED-Beleuchtung.
Filigrane Stanzbiegeteile in mehreren Größen
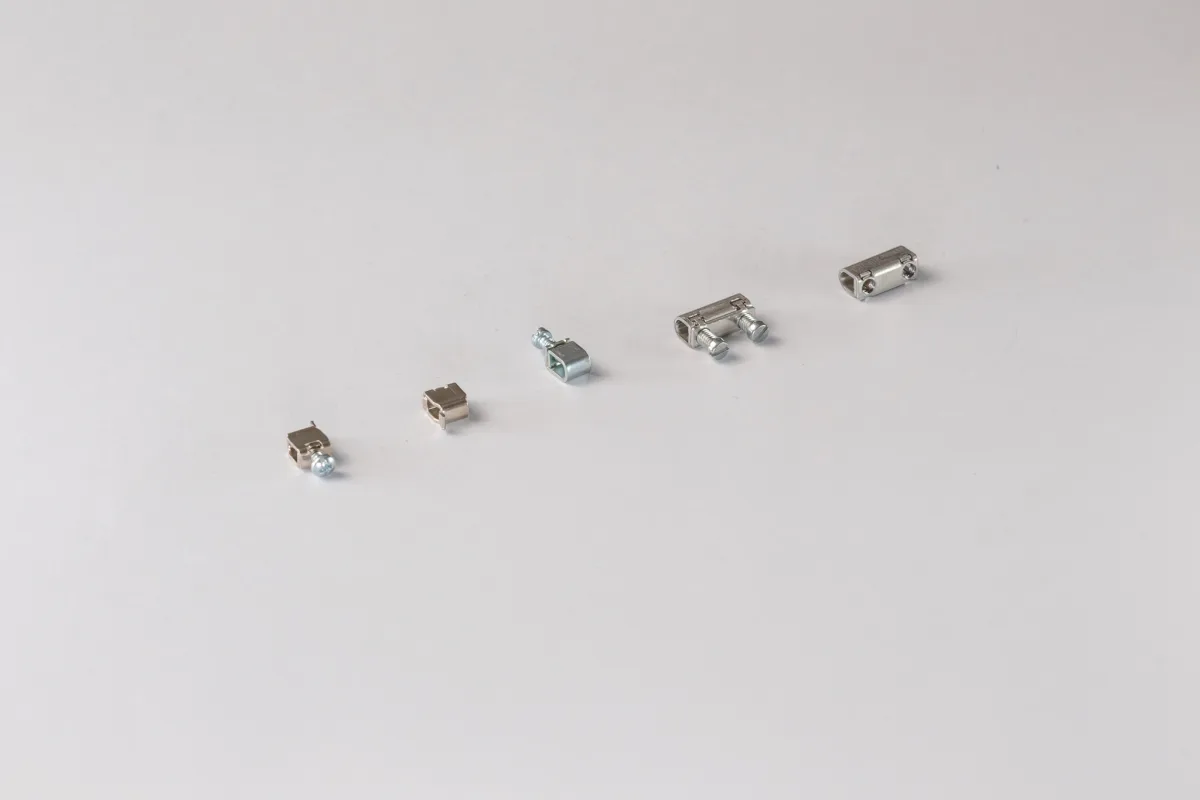
SchraubklemmkörperGeformtes metrisches Gewinde und eine oder mehrere Klemmstellen für die Anschlusstechnik.
Gestanzte Kontaktkörper aus Metall
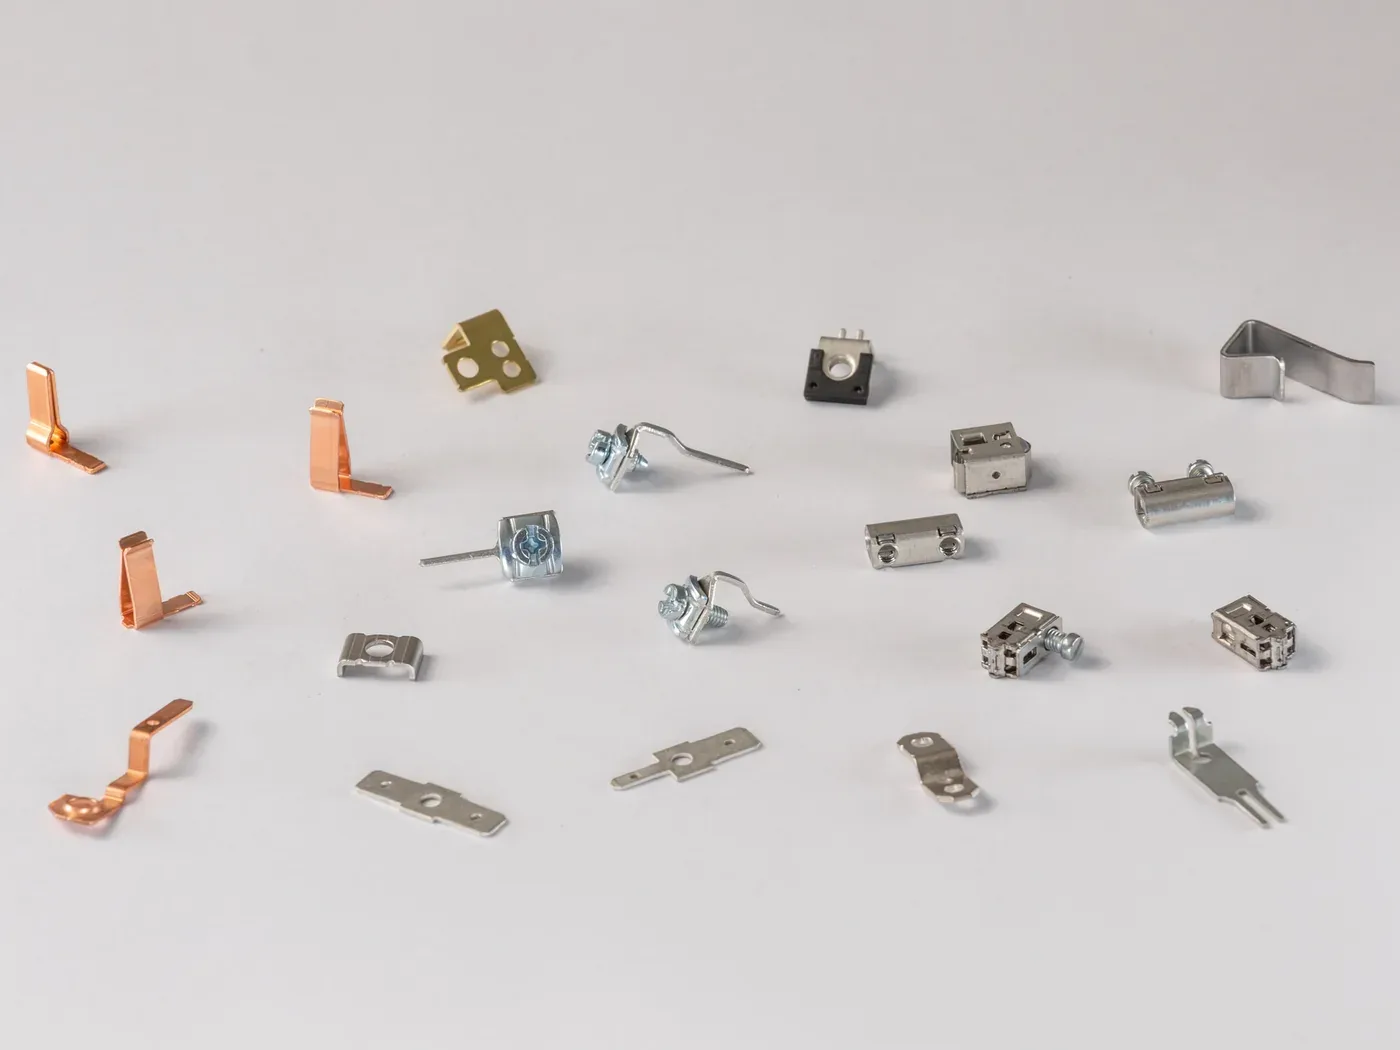
Kontaktteile aus verschiedenen LegierungenVom hochleitfähigen Kupfer bis zum rostfreien Federstahl – passend zur jeweiligen Funktion.

3D-Bauteil im Detail

360° aus Konstruktionsdaten

S8880 · Stanzbiegetechnik

Vom Band zur dreidimensionalen Klammer

Die RH-Klammer wird auf einer Exzenterpresse ausgestanzt und durch mehrere aufeinander abgestimmte Biegeoperationen in ihre räumliche Endgeometrie gebracht. So entsteht das Bauteil wiederholgenau in Serie.

Artikel
S8880 · RH-Klammer
Verfahren
Stanzbiegetechnik auf der Exzenterpresse
Fertigung
Serienfertigung im Stanzbiegewerkzeug
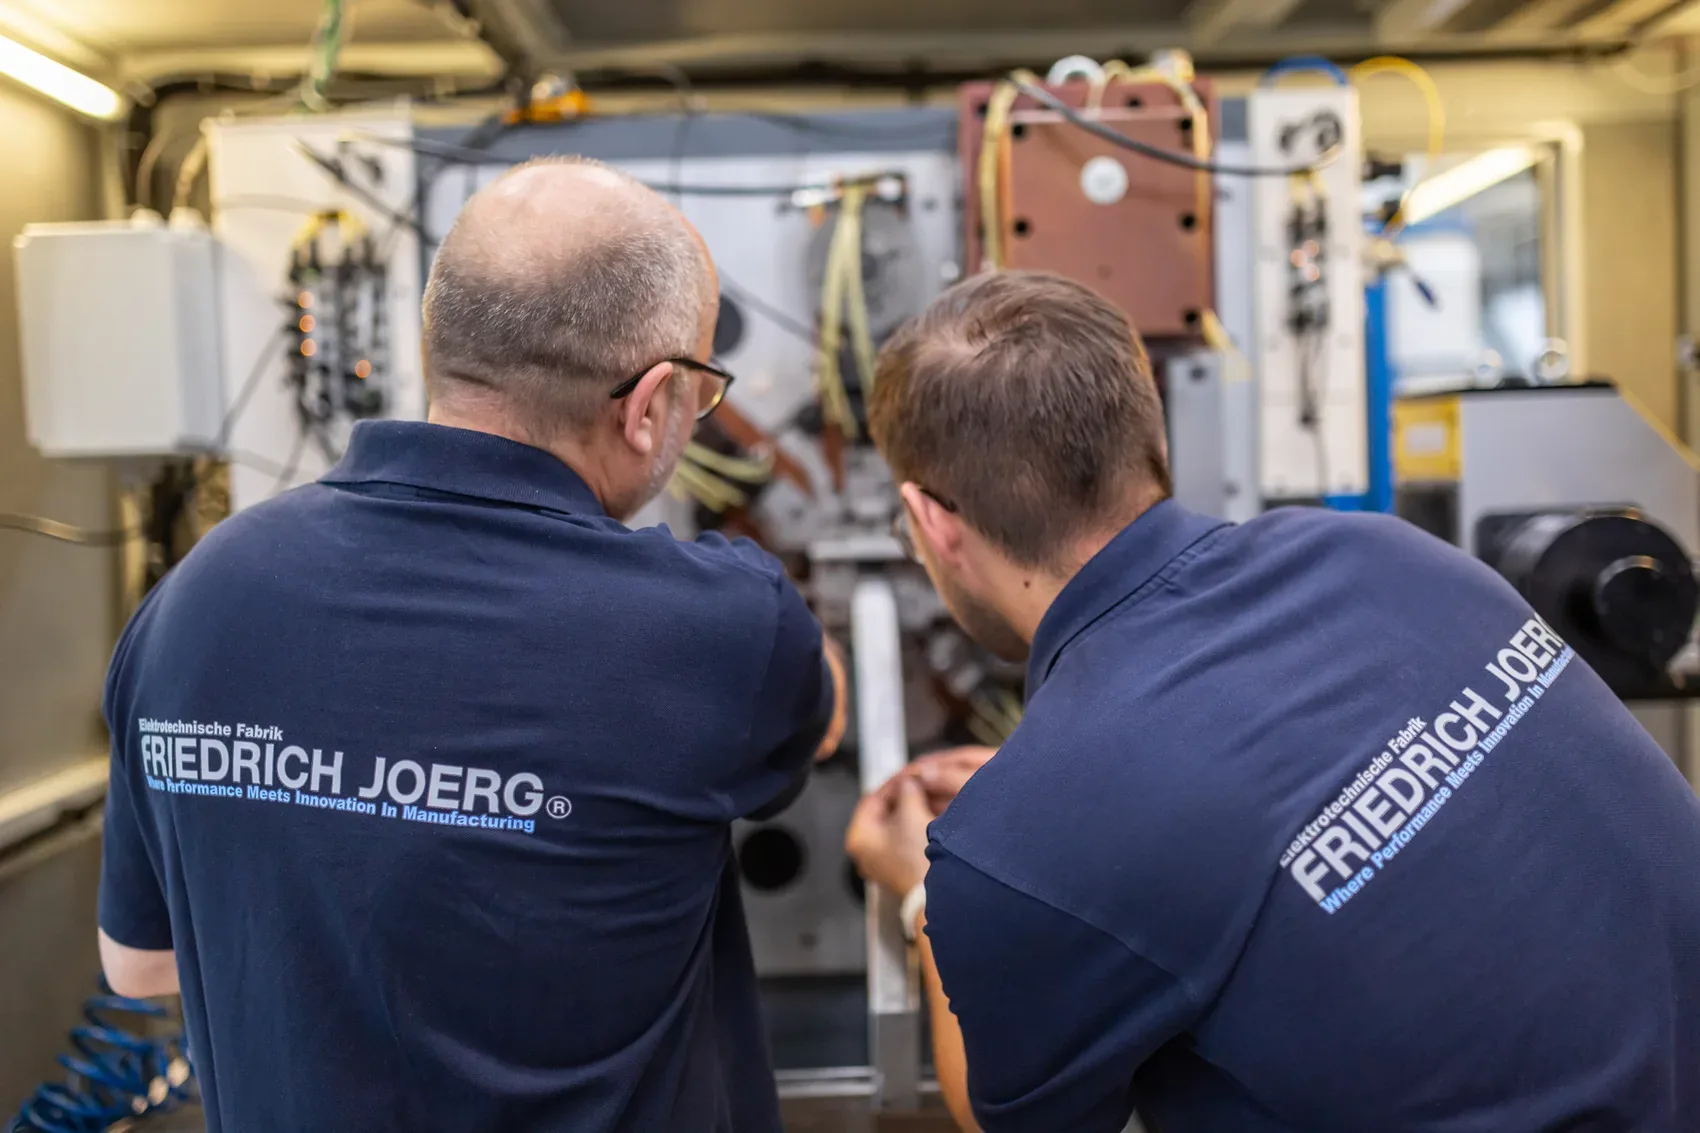
Zwei Mitarbeiter am Bihler-Stanzbiegeautomaten bei Friedrich Joerg

Aus der Serie

Klemmkörper für lichttechnische Komponenten, Steckverbinder und Motoranschlüsse fertigen wir je nach Anforderung aus rostfreiem Bandstahl oder kaltgewalztem, härtbarem Stahl wie C45E. Einige Ausführungen fallen einbaufertig aus dem Werkzeug. Klemmkörper mit geformtem Gewinde werden bei Bedarf nachgehärtet. Je nach Werkstoff und Anwendung wird die Oberfläche anschließend verzinnt.

Häufig gefragt

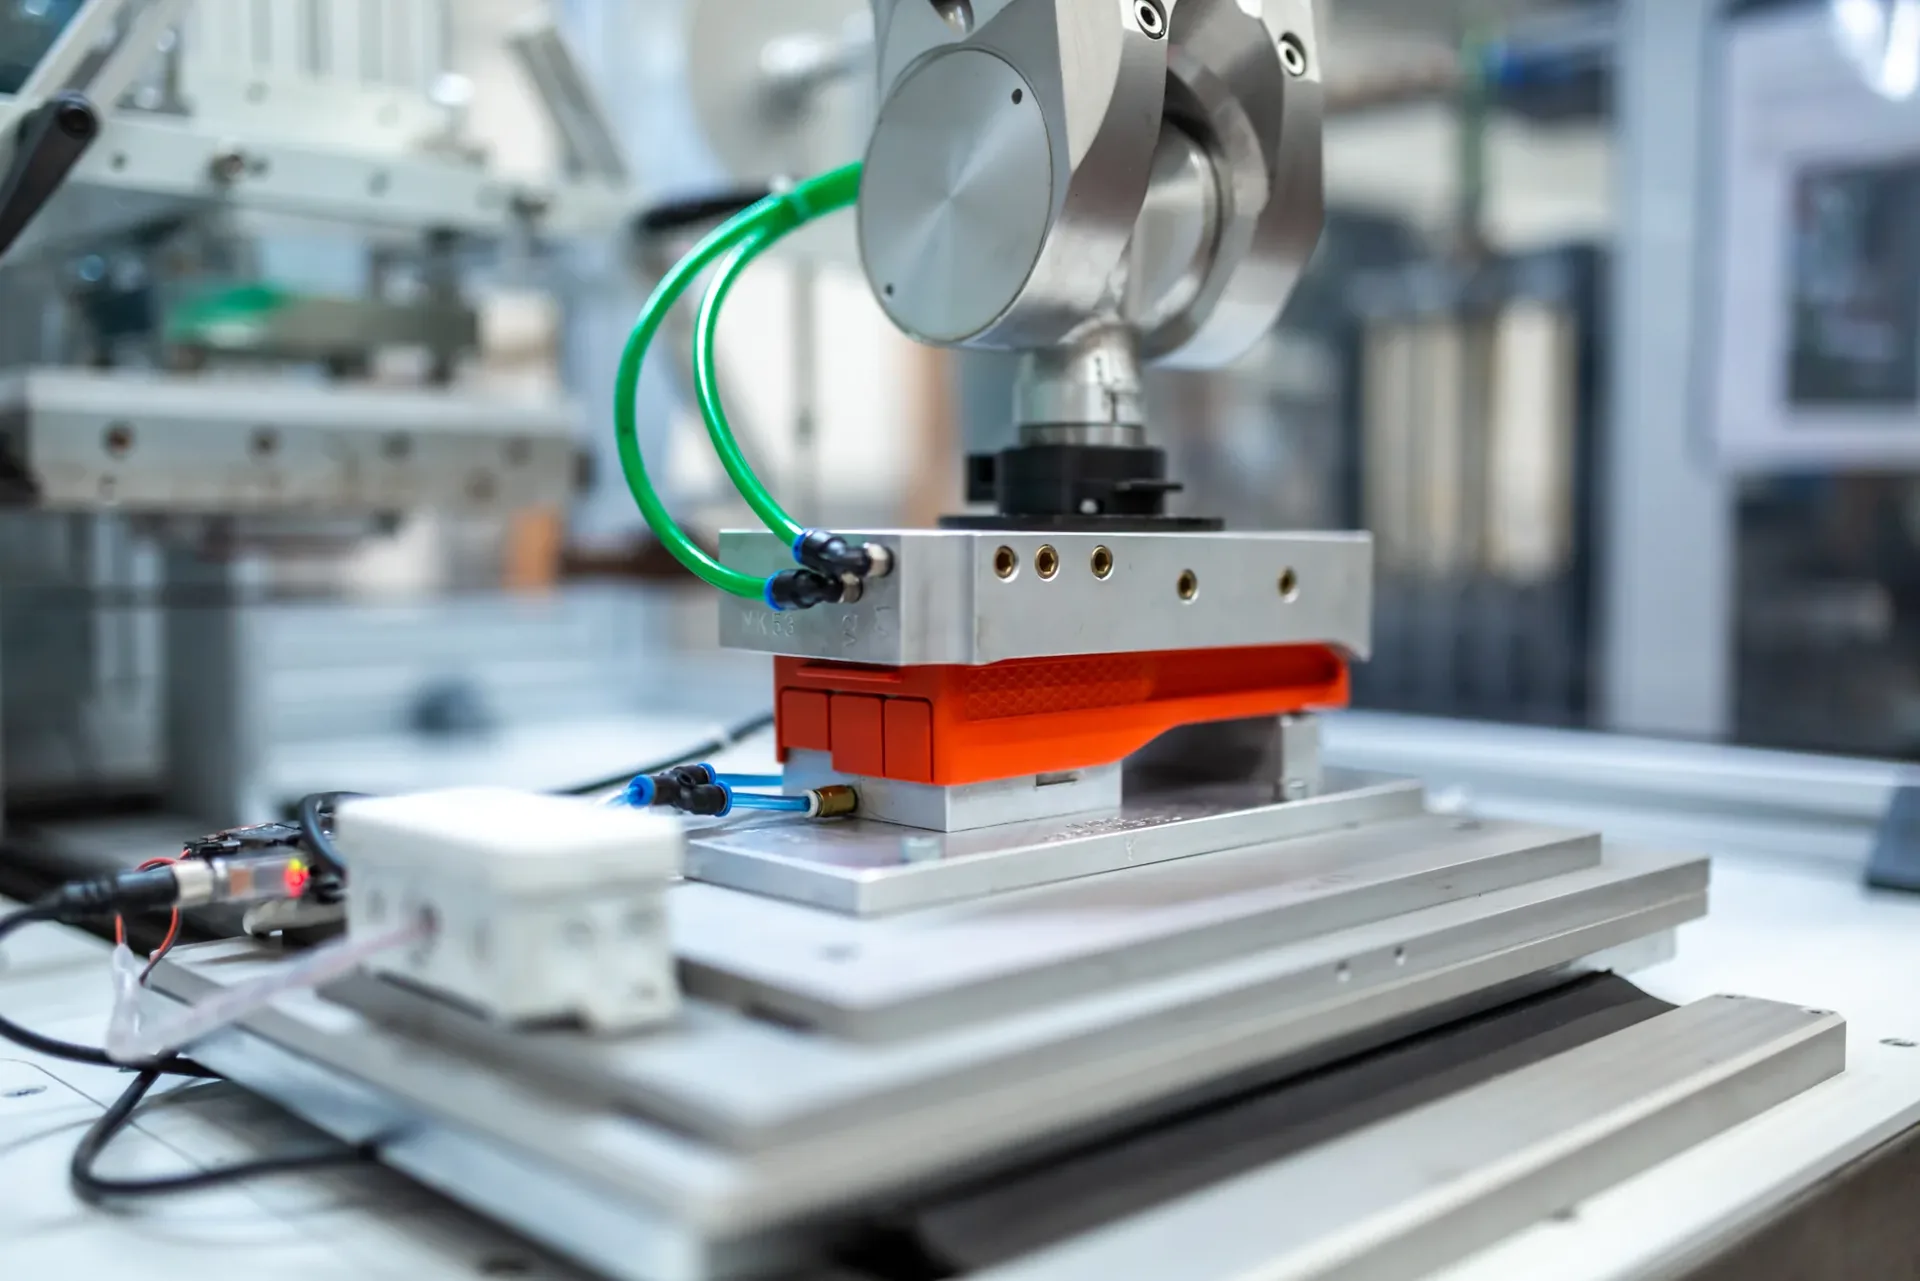
Automatisierte Tampondruck-Station: Roboterarm setzt das Druckklischee auf ein Bauteil
06Kompetenz

Veredelung

Die Prozessschritte, die aus einem Bauteil eine einbaufertige Komponente oder Baugruppe machen: Kennzeichnen, Fügen und Prägen. Diese Veredelungsschritte führen wir im eigenen Haus aus, direkt in den Fertigungsablauf integriert.

Veredelung ist bei uns kein ausgelagerter letzter Schritt, sondern Teil derselben Prozesskette. Beschriftungen, Symbole und mehrfarbige Druckbilder bringen wir per CNC-gesteuertem Tampondruck auch auf unebene und komplexe Geometrien auf. Je nach Bauteil und Stückzahl integrieren wir den Druck inline: Roboterentnahme, Zuführung zur Druckanlage und verpackungsfertige Ablage erfolgen automatisch. Kunststoffgehäuse fügen wir per Ultraschall, hochwertige Dekore übertragen wir durch Folienheißprägen. Funktionsflächen bearbeiten wir spanend nach, wenn besonders enge Toleranzen oder definierte Oberflächen dies erfordern.

Verfahren, die spezialisierte Anlagentechnik und besonderes Prozesswissen erfordern, koordinieren wir über langjährige Partner. Dazu gehören galvanische Oberflächenbehandlungen, EMV-Beschichtungen, chemisches Entfetten sowie Wärmebehandlungen wie Härten und Tempern. Technische Vorgaben, Lieferantensteuerung und Einbindung in den Gesamtprozess bleiben bei uns. So erhalten Sie das Bauteil oder die Baugruppe weiterhin über eine zentrale Schnittstelle.

Was wir können

01

Tampondruck (CNC)

Der flexible Silikontampon überträgt ein- oder mehrfarbige Druckbilder auch auf unebene und komplexe Oberflächen. CNC-gesteuert, wiederholgenau und je nach Stückzahl vollautomatisch in die Fertigungslinie integriert.

02

Ultraschallschweißen

Auf 20-kHz-Anlagen fügen wir thermoplastische Gehäuse mit produktbezogenen Sonotroden schnell und ohne Klebstoff. Werkstoff, Nahtgeometrie und Prozessparameter werden auf feste und bei Bedarf mediendichte Verbindungen abgestimmt.

03

Folienheißprägen & Präzisionsnachbearbeitung

Metallisch glänzende, farbige oder vorbedruckte Dekore übertragen wir durch Wärme und Druck auf Kunststoffbauteile. Funktionsflächen und Maße bearbeiten wir spanend nach, wenn besonders enge Toleranzen oder definierte Oberflächen gefordert sind.

04

Spezialverfahren koordiniert

Galvanische Oberflächenbehandlungen, EMV-Beschichtungen, chemisches Entfetten, Härten und Tempern übernehmen spezialisierte Partner nach unseren Vorgaben. Wir koordinieren die Prozesse und integrieren die Ergebnisse in unsere Fertigungs- und Lieferkette.

Produktbeispiele

Bauteil mit Tampondruck-Skala und Beschriftung
Veredeltes Kunststoff-SichtteilSchwenkabdeckung mit mehrfarbigem Tampondruck und glänzender Heißfolienprägung.
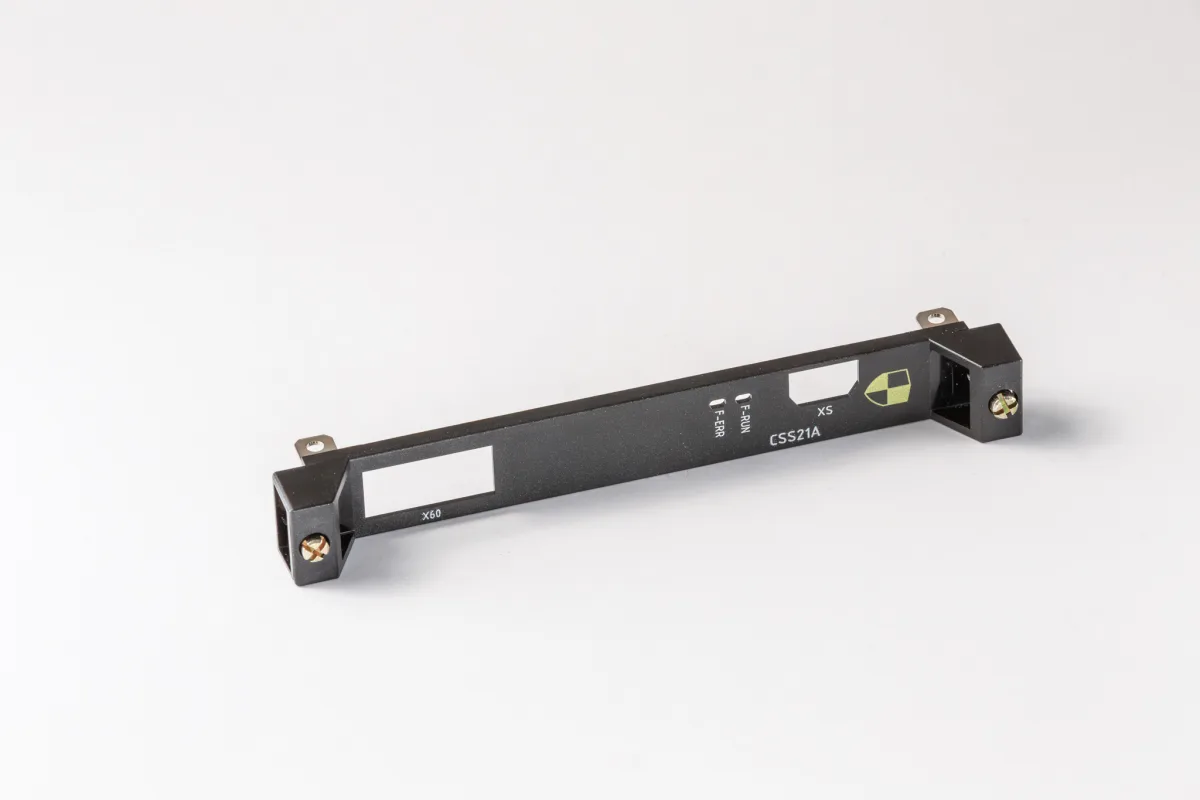
Bedruckte Metallschiene mit Typenschild und Logo
Bedruckte FrontabdeckungMehrfarbiger Tampondruck und Ultraschallvernietung für verliersicher integrierte Schrauben.
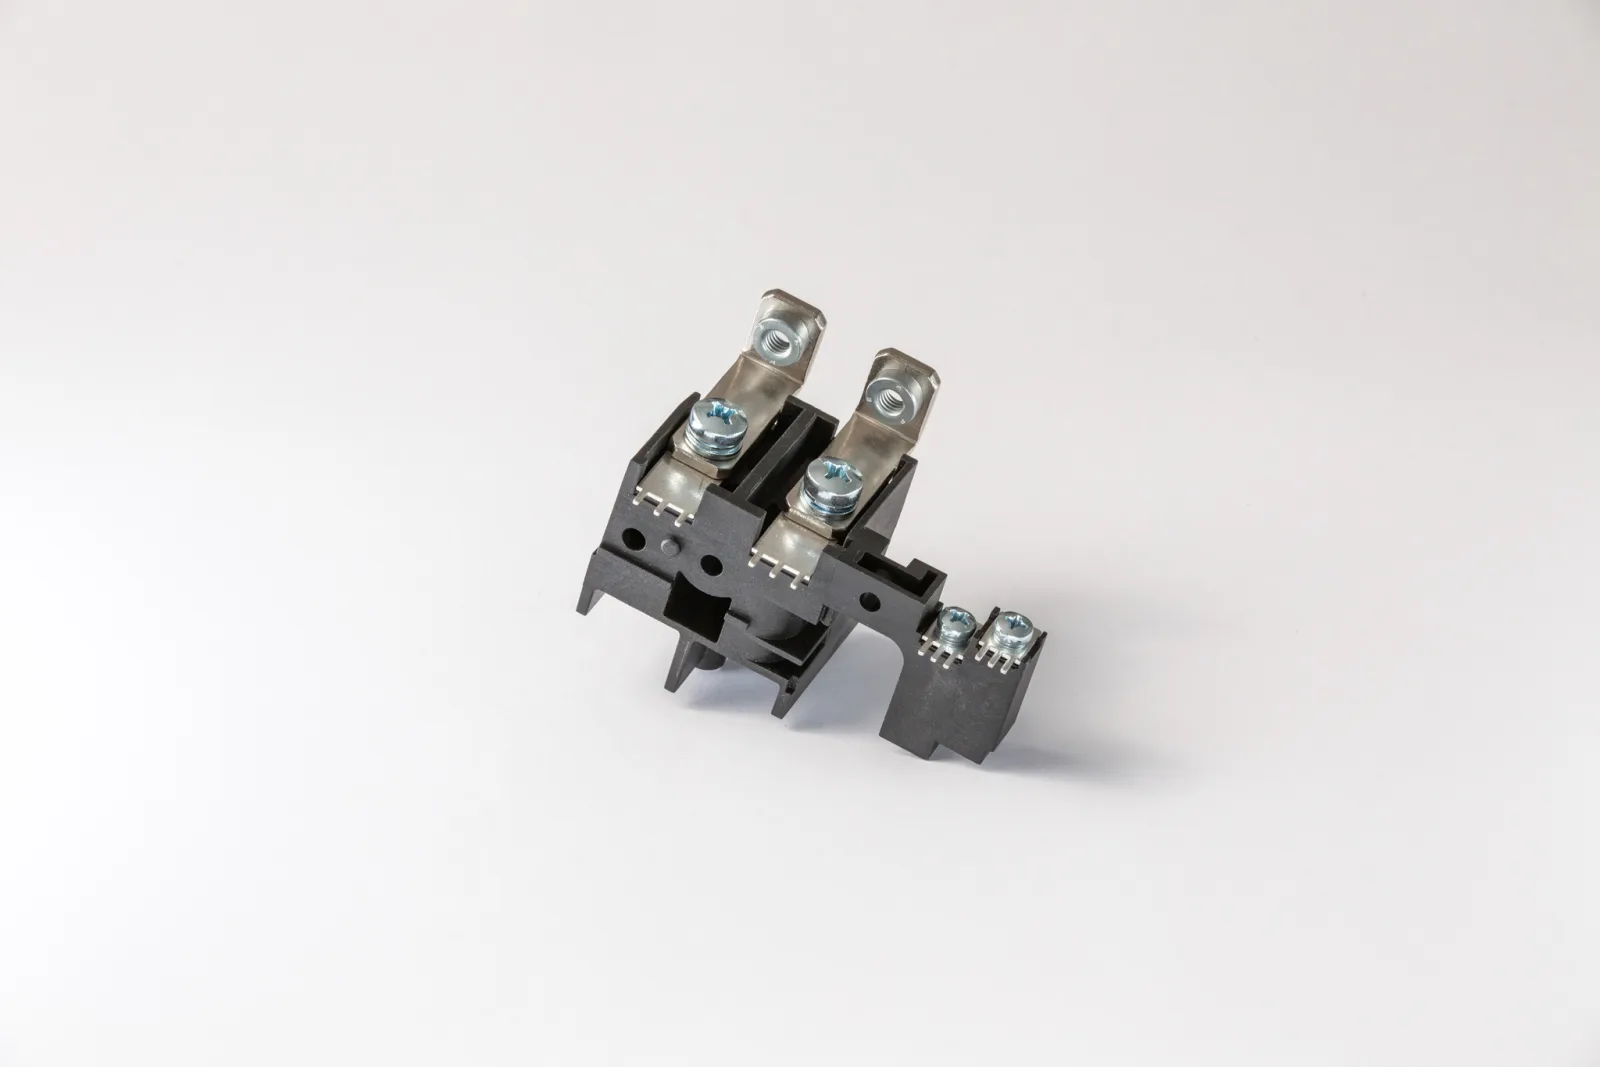
Anschlussklemme aus schwarzem Thermoplast mit verzinnten Kontaktblechen und Klemmschrauben
Leistungs- und SignalanschlussblockUmspritzte Gewindebuchsen und galvanisierte Stanzbiegeteile montagefertig kombiniert.

3D-Bauteil im Detail

360° aus Konstruktionsdaten

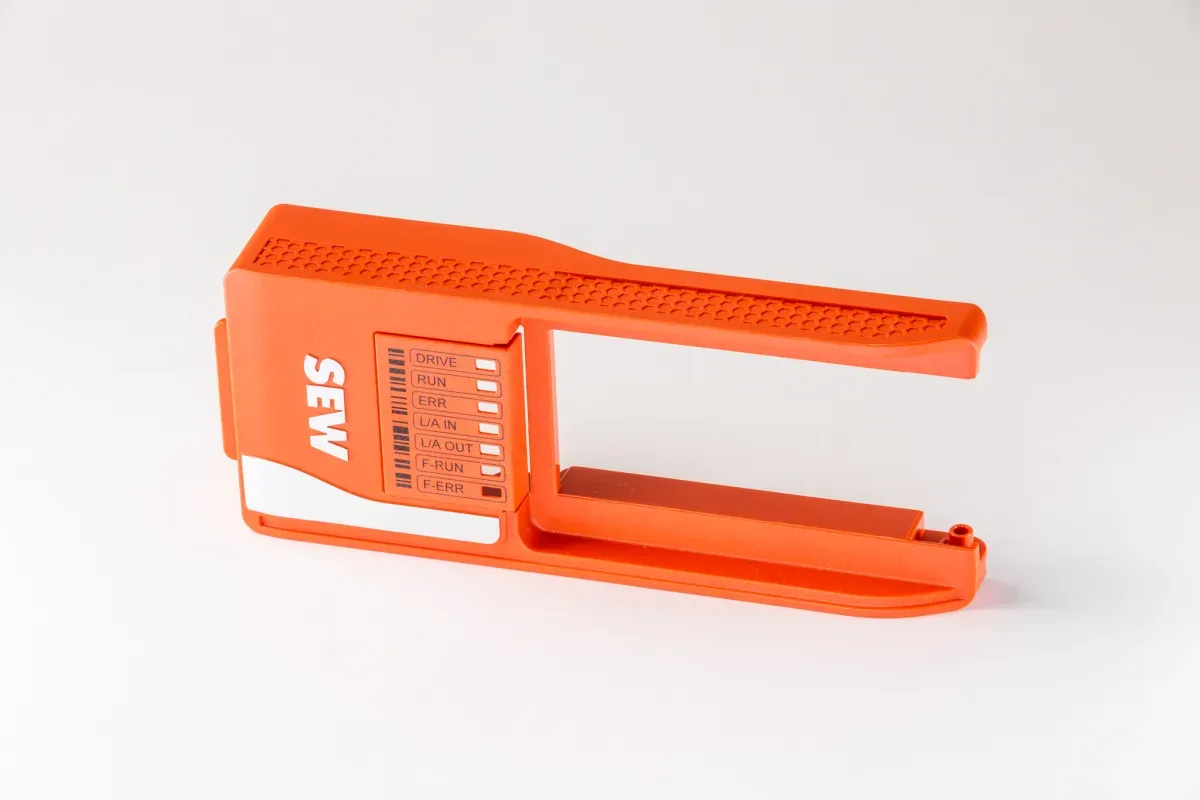
A2326 · Veredelung

Dekorschicht direkt aufgeprägt.

Beim Folienheißprägen wird nicht die Trägerfolie in das Bauteil eingebracht. Ein beheizter Silikonstempel überträgt die auf der Trägerfolie befindliche Dekorschicht auf die Kunststoffoberfläche. Bei dieser schwenkbaren Abdeckung entstehen so ein Logo und ein Designstreifen, dessen Prägebild über eine gewölbte Bauteilkontur verläuft.

Artikel
A2326 · ABD-MC/KL
Verfahren
Folienheißprägen im Hubverfahren
Dekor
Logo und gebogener Designstreifen
Ergebnis
direkt aufgeprägte Dekorschicht
Automatisierte Tampondruck-Zelle: Roboterarm führt ein Spritzgussteil der Druckanlage zu

Aus der Serie

Bei entsprechenden Stückzahlen integrieren wir den Tampondruck vollautomatisiert in den Fertigungsablauf. Ein Roboter entnimmt die Spritzgussteile, führt sie der CNC-gesteuerten Druckanlage zu und legt sie nach dem Druck verpackungsfertig ab. So entstehen auch mehrfarbige Druckbilder positions- und wiederholgenau, ohne manuelle Zwischenschritte.

Häufig gefragt

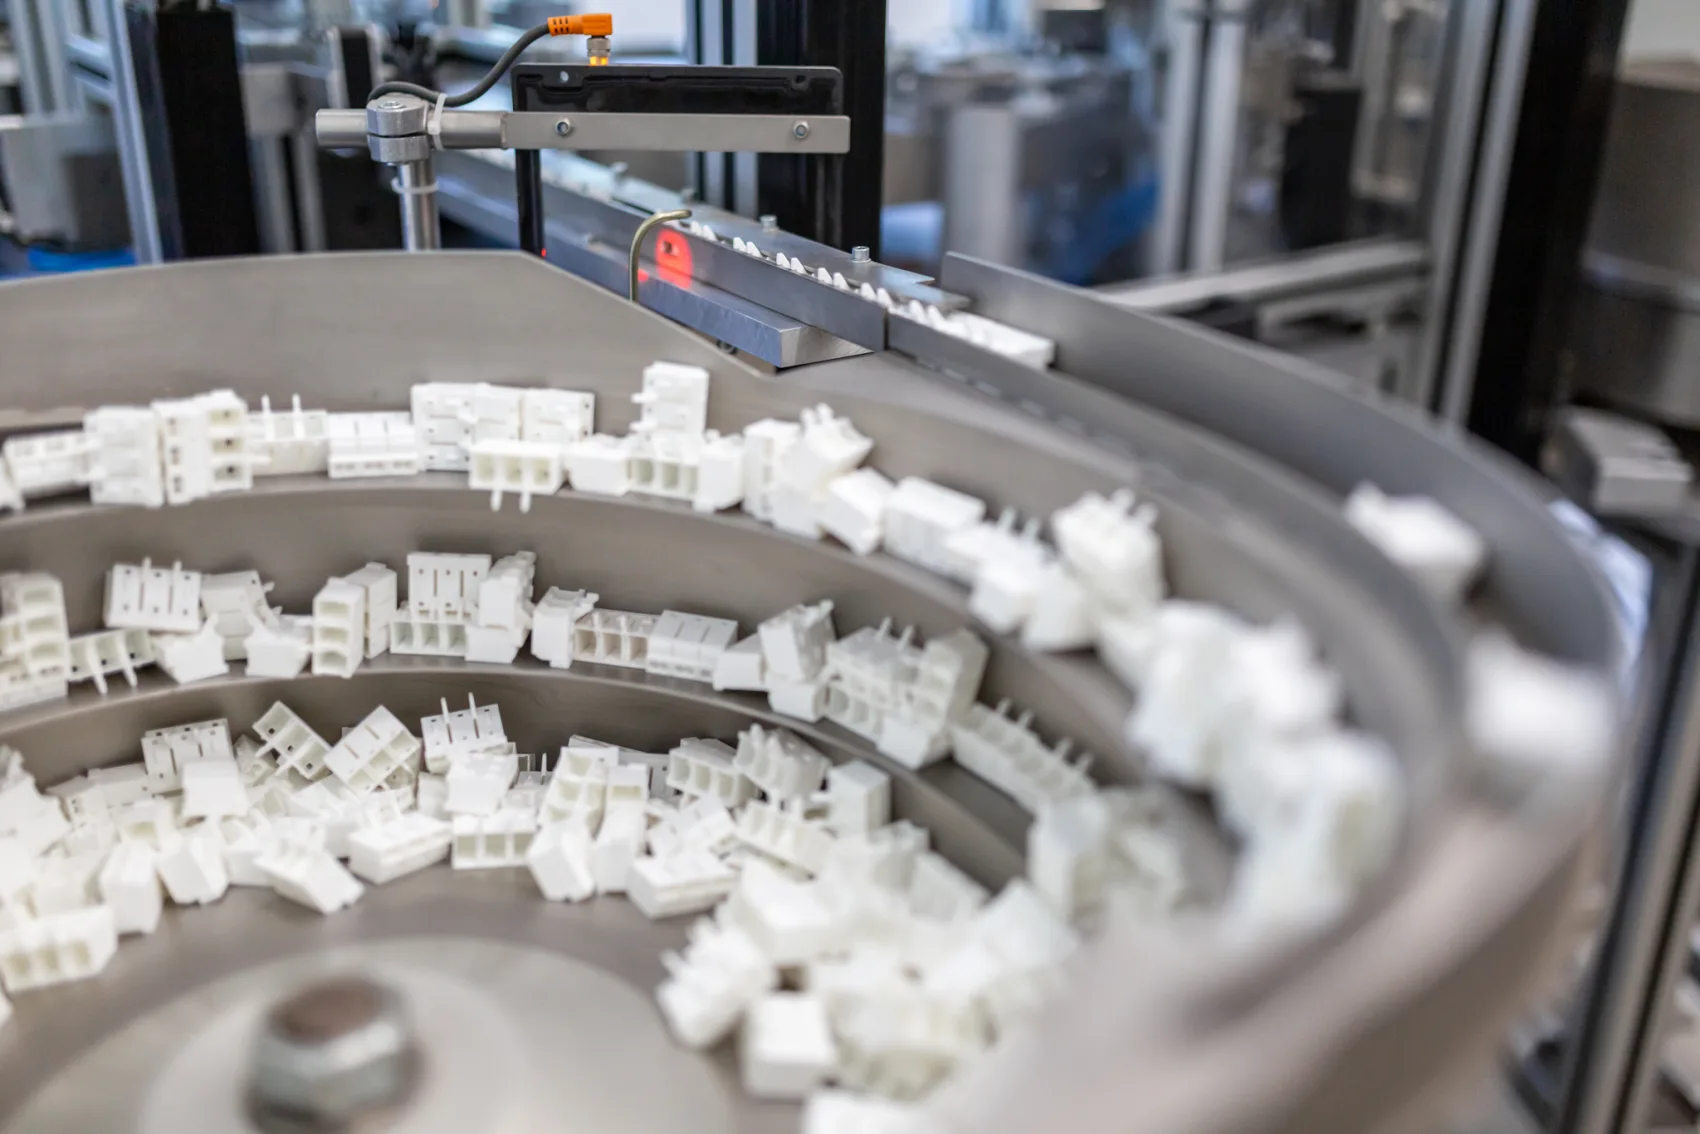
Wendelförderer mit Kunststoffteilen an einer Montage-/Zuführanlage von Friedrich Joerg
07Kompetenz

Montage & Systemlieferung

Aus Einzelteilen wird die einbaufertige, nach vereinbartem Prüfplan geprüfte Baugruppe. Wir bündeln Beschaffung, eigene Fertigung, Montage und Qualitätssicherung und reduzieren damit Ihre Lieferantenschnittstellen. Sie übergeben uns Zeichnung, Stückliste oder einen bestehenden Baugruppenstand; wir liefern die fertige Einheit. Eine Lieferung, eine Rechnung, ein verantwortlicher Ansprechpartner.

Als Systemlieferant bündeln wir eigene Fertigung, Zukauf, Veredelung, Montage, Kennzeichnung und Verpackung zu einer geprüften, einbaufertigen Baugruppe. Kontakte aus der Stanzbiegetechnik, Gehäuse aus dem Spritzguss und extern beschaffte Komponenten laufen bei uns in einem abgestimmten Prozess zusammen. Kennzeichnung und Verpackung erfolgen nach Kundenvorgabe, beispielsweise mit Data-Matrix- oder QR-Codes sowie lagen- und orientierungsgenau in Mehrwegbehältern oder Tiefziehtrays.

Auch die Beschaffung übernehmen wir im vereinbarten Umfang. Normteile wählen wir anwendungsbezogen aus. Zeichnungsteile legen wir bei Bedarf konstruktiv mit aus, spezifizieren sie und koordinieren ihre Beschaffung, beispielsweise bei Druckguss- oder Zerspanungsteilen. EDI, Rahmenverträge, Vormaterialdisposition mit Planungshorizonten von teilweise bis zu einem Jahr sowie vereinbarte Lagerbestände an Halbzeugen und fertigen Baugruppen erhöhen die Lieferfähigkeit und helfen, kurzfristige Bedarfsspitzen abzufedern. So reduzieren wir Ihre Lieferantenschnittstellen.

Was wir können

01

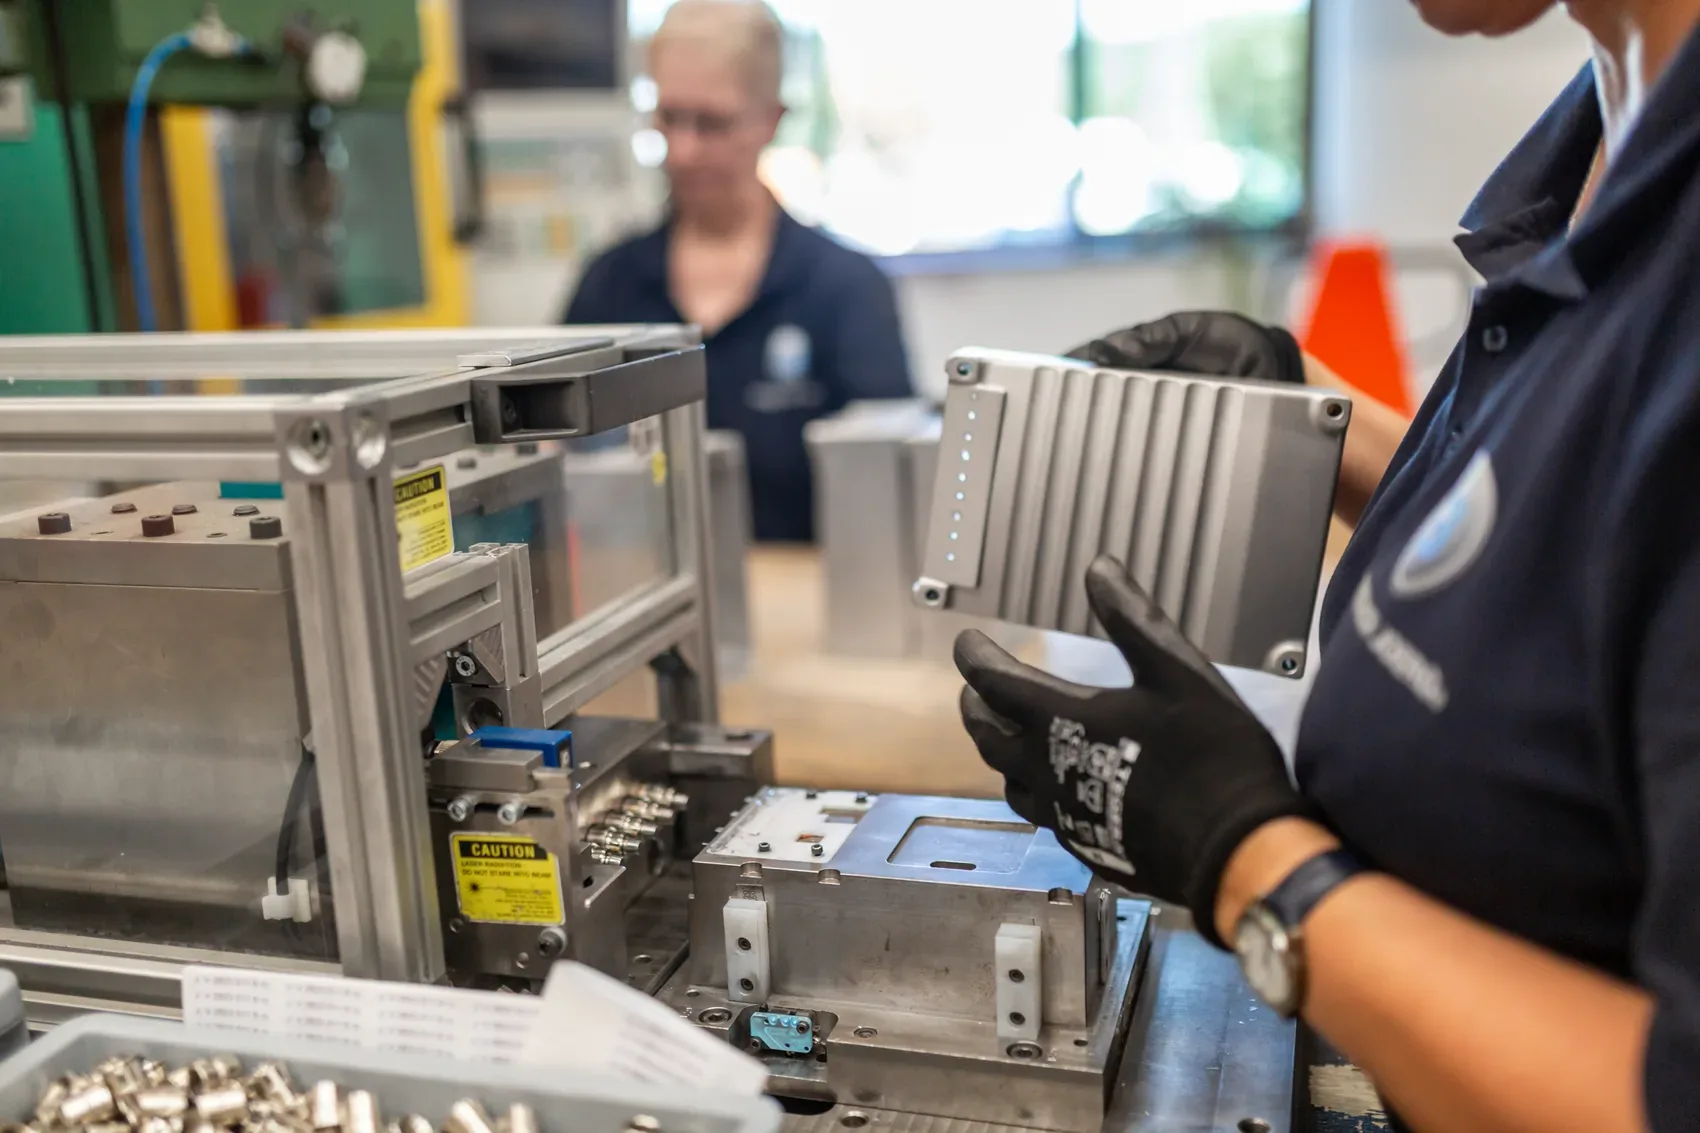
Manuelle und automatisierte Montage

Von der manuellen Kleinserie bis zur automatisierten Großserie. Kennzeichnung mit Data-Matrix- oder QR-Codes und Verpackung nach dokumentierter Vorgabe, lage- und orientierungsgenau in Mehrwegbehältern oder Tiefziehtrays.

02

Norm- und Zeichnungsteile

Normteile auswählen und beschaffen, Zeichnungsteile bei Bedarf konstruktiv auslegen, spezifizieren und zukaufen. Alle Komponenten werden auf Funktion, Montage und Qualitätsanforderungen der Baugruppe abgestimmt.

03

Build-to-Stock & EDI

Automatischer Bestelleingang per EDI. Rahmenverträge, langfristig disponierte Halbzeuge und vereinbarte Bestände fertiger Baugruppen sorgen für hohe Lieferfähigkeit und helfen, kurzfristige Bedarfsspitzen abzufedern.

04

Ultraschallschweißen

Kunststoffgehäuse fügen wir durch Ultraschallschweißen. Bei Steckverbindern werden Kontakte und Klemmkörper vormontiert, die Gehäuseteile verschweißt und, sofern gefordert, nach vereinbarter Prüfvorgabe auf Dichtheit geprüft.

Produktbeispiele

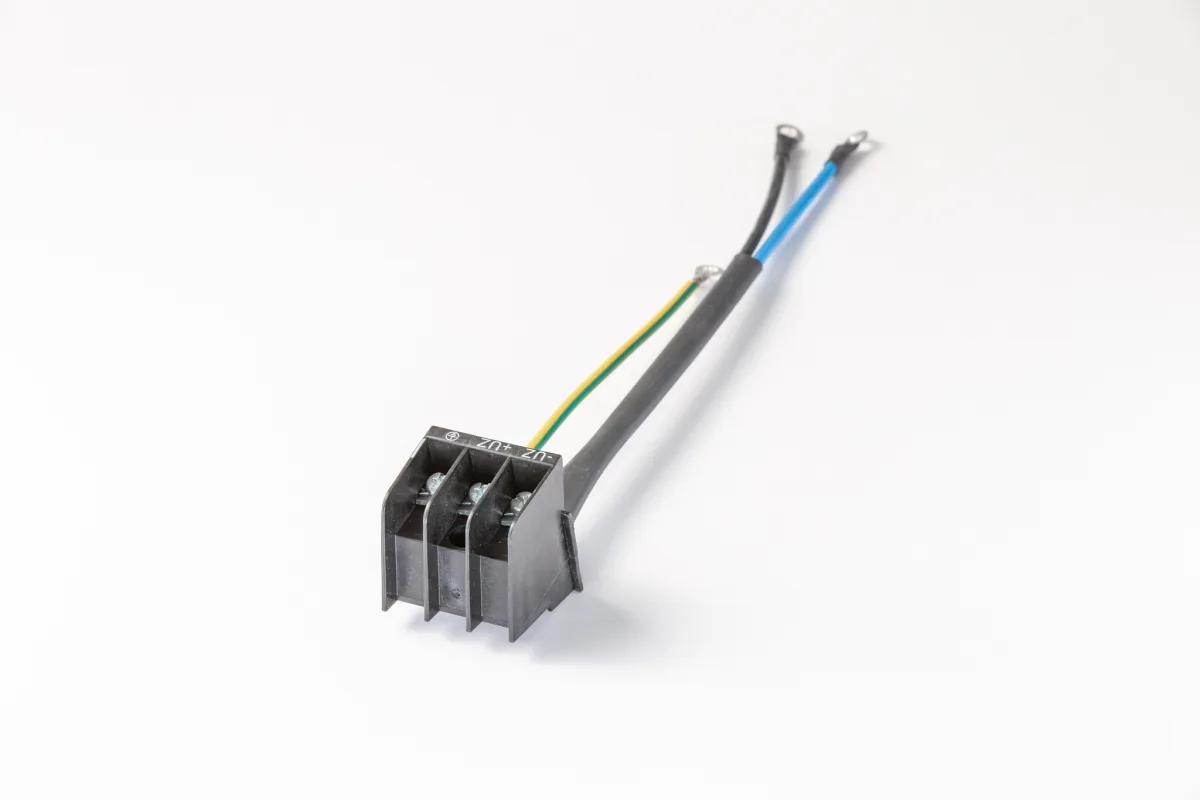
Verdrahteter dreipoliger Anschlussblock mit konfektionierten Leitungen
Verdrahteter AnschlussblockTampondruck, umspritzte Gewindebuchsen, montierte Klemmschrauben und konfektionierte Leitungen.
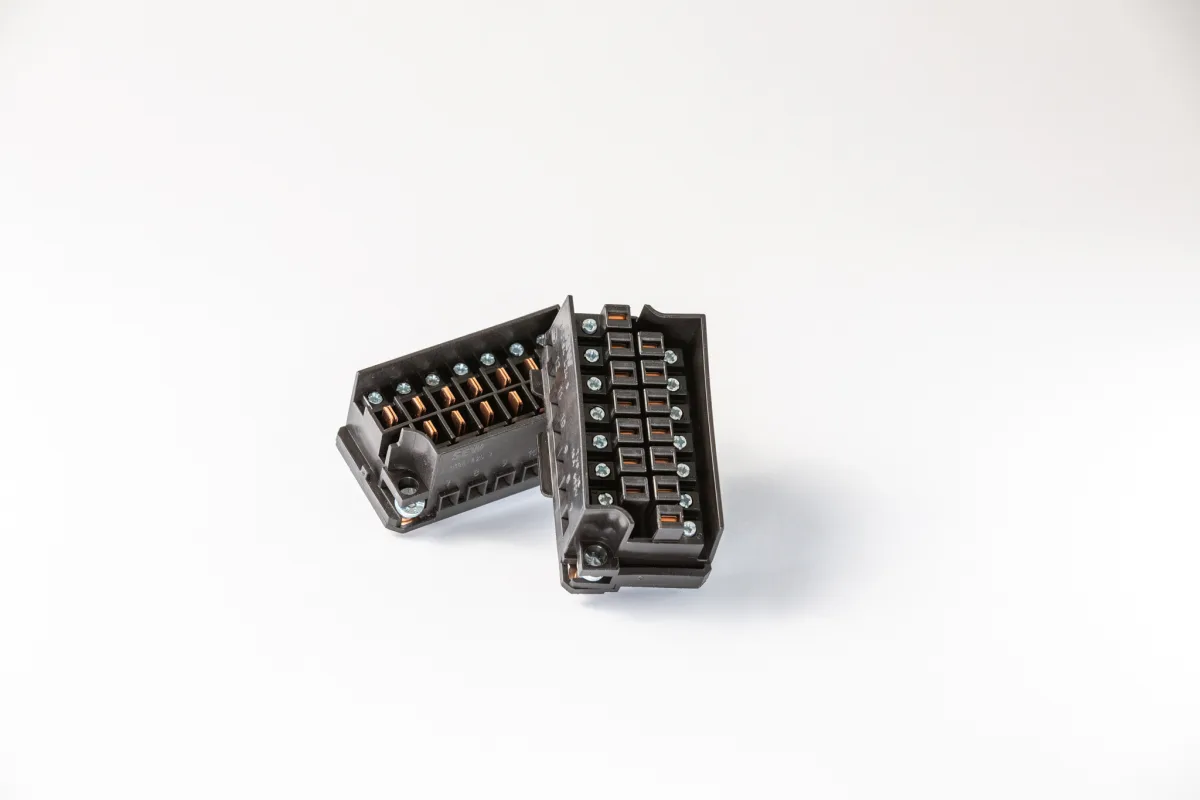
Zweiteiliger 14-poliger Motorsteckverbinder, einbaufertig montiert
Motorsteckverbinder 16 A / 690 V14-polig, automatisch geerdet und mit eigenen Kupferkontakten für schnelle Motorwechsel.
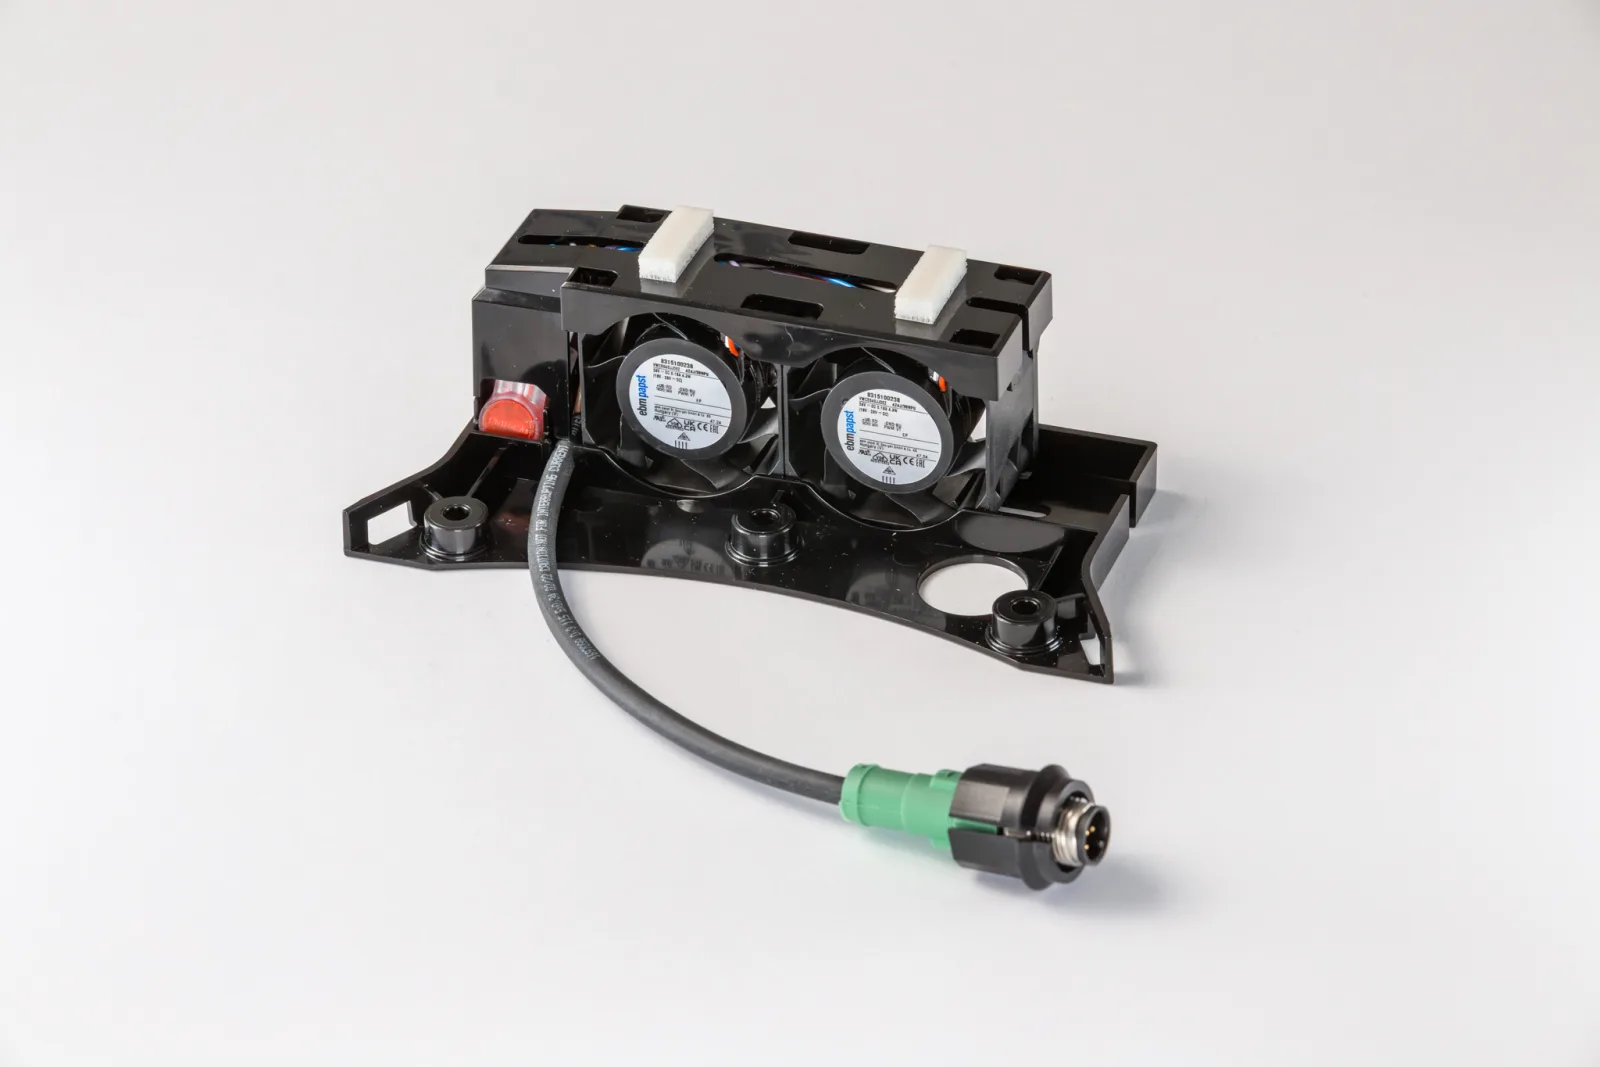
Lüfterbaugruppe aus zwei Axiallüftern auf einem Kunststoffträger, mit konfektioniertem Kabel und Rundsteckverbinder
100 % geprüfte LüfterbaugruppeMontiert, per Schneidklemmtechnik verdrahtet und elektronisch auf Leistung, Drehrichtung und Signale geprüft.

3D-Bauteil im Detail

360° aus Konstruktionsdaten

A2537 · Montage & Systemlieferung

Eine Baugruppe. Eine Verantwortung.

Die fünfpolige Anschlussleiste verbindet ein Spritzgussgehäuse mit fünf einteilig gestanzten Kontaktblechen mit integriertem Lötpin sowie fünf Klemmkombischrauben mit geformtem Klemmblech. Beim Anziehen der Schraube wird die eingeführte Anschlussleitung zwischen Klemmblech und Kontaktblech sicher geklemmt und elektrisch kontaktiert. Der Lötpin stellt die Verbindung zur Leiterplatte her. Sämtliche Komponenten werden bei uns im Haus vollautomatisch zur einbaufertigen Baugruppe montiert.

Artikel
A2537 · LK/SMD/K
Aufbau
Kunststoffgehäuse, Kontaktbleche und Klemmkombischrauben
Funktion
Leiteranschluss und Kontaktierung zur Leiterplatte
Montage
vollautomatisch im eigenen Haus
Lieferung
einbaufertig und im Tray verpackt

Eigenleistung und spezialisierte Partner

  • Galvanische Oberflächen

    Galvanische Oberflächen realisieren wir mit festen, spezialisierten Partnern. Je nach Anforderung verarbeiten wir vorveredeltes Bandmaterial oder lassen fertige Stanzbiegeteile beschichten. Die technische Abstimmung und Einbindung in den Fertigungsablauf übernehmen wir.

  • Kabelkonfektion im Baugruppenumfang

    Leitungen und Kabelsätze konfektionieren wir, wenn sie Bestandteil einer von uns gelieferten Baugruppe sind. Reine Kabelkonfektion als separate Lohnleistung gehört nicht zu unserem Leistungsangebot.

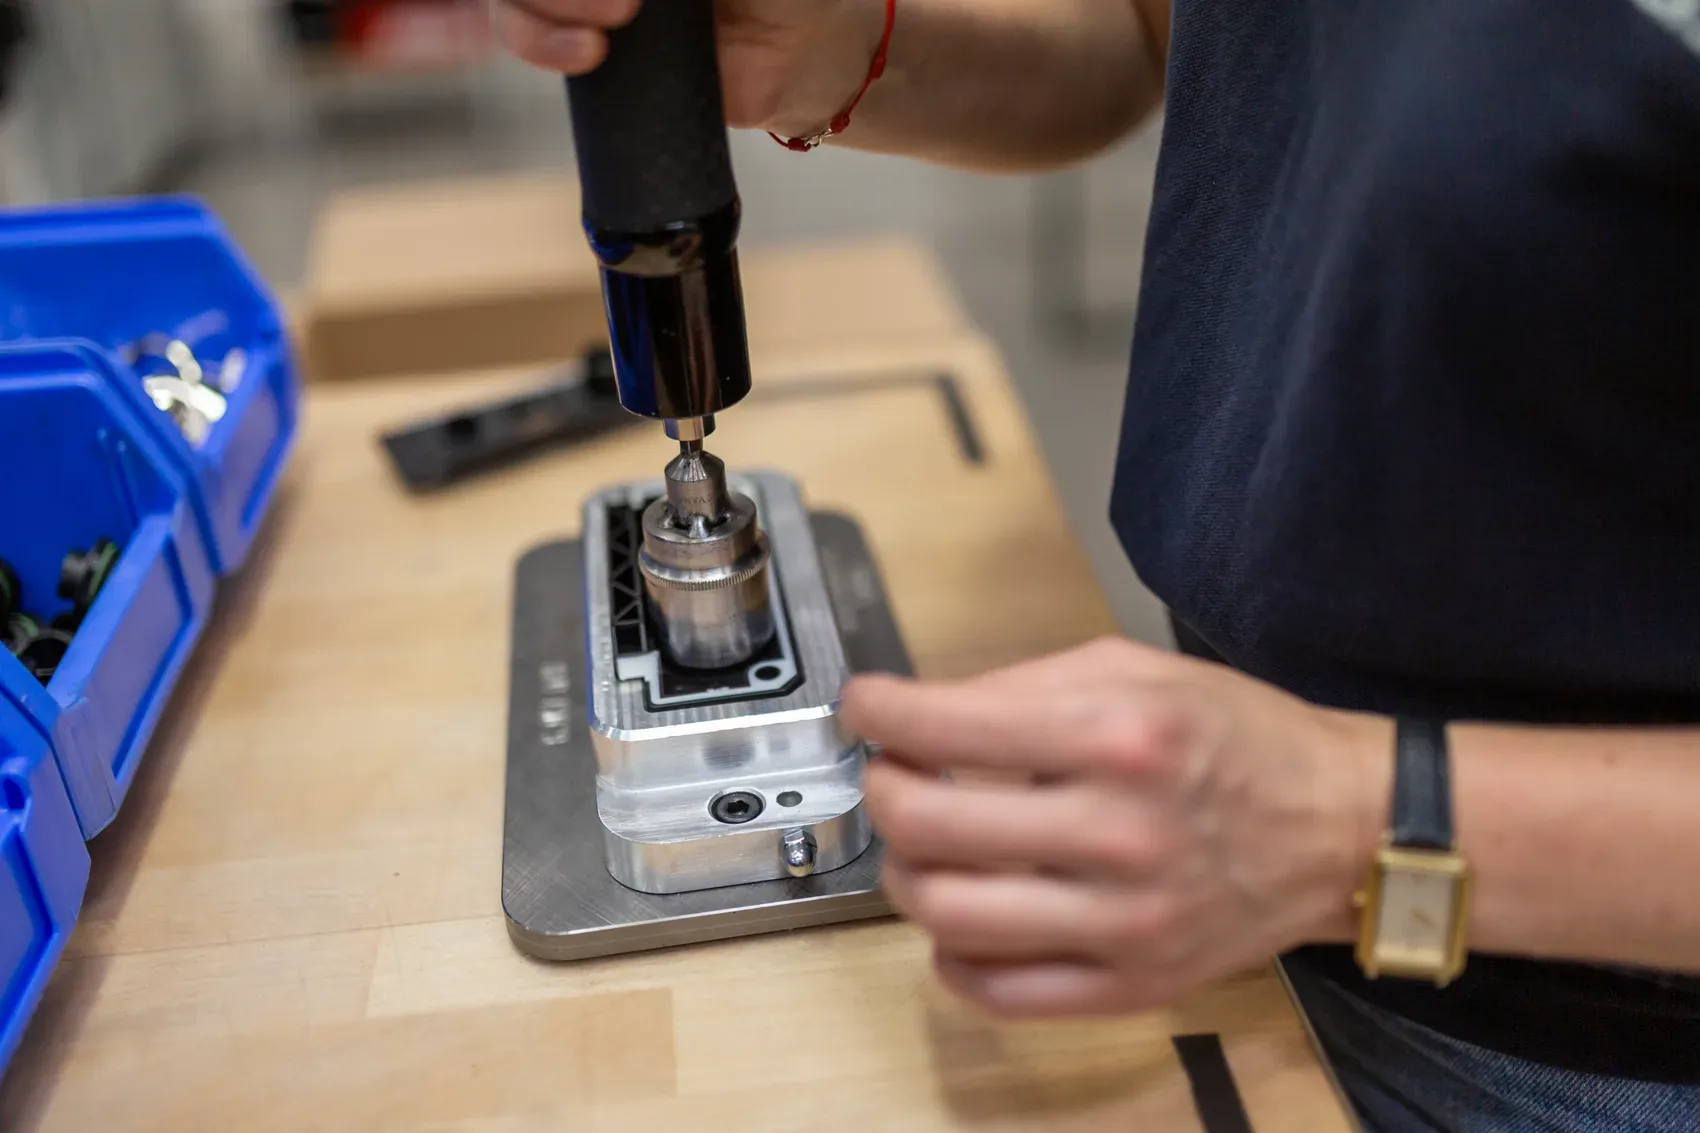
Montage einer elektromechanischen Baugruppe bei Friedrich Joerg

Aus der Serie

Bei einem Steckverbinder für den Stromanschluss von Industriemotoren fertigen wir Gehäuse und Deckel im Spritzguss sowie Klemmkörper, Kontaktteile aus Kupfer und Erdungslaschen in der Stanzbiegetechnik. Normteile wie Schrauben beziehen wir bedarfsgerecht. Anschließend werden sämtliche Komponenten bei uns montiert und Gehäuse und Deckel durch Ultraschallschweißen zur einbaufertigen Baugruppe verbunden.

Häufig gefragt

Optische Vermessung eines Bauteils bei Friedrich Joerg
08Kompetenz

Qualität & Messtechnik

Qualität heißt bei uns: Prozesse beherrschen und Abweichungen erkennen, bevor fehlerhafte Teile die Fertigung verlassen. Wir prüfen fertigungsbegleitend, dokumentieren die relevanten Ergebnisse und arbeiten mit einem nach DIN EN ISO 9001 zertifizierten Qualitätsmanagementsystem.

Qualität entsteht nicht am Ende, sondern in jedem Fertigungsschritt. Wareneingangsprüfungen, Produktionsfreigaben, fertigungsbegleitende Prüfungen und Erstmusterprüfberichte sind feste Bestandteile unseres nach DIN EN ISO 9001 zertifizierten Qualitätsmanagements. Prüfmittelüberwachung, dokumentierte Prüfergebnisse und eine systematische Reklamationsbearbeitung sorgen für nachvollziehbare Freigaben und verlässliche Serienqualität.

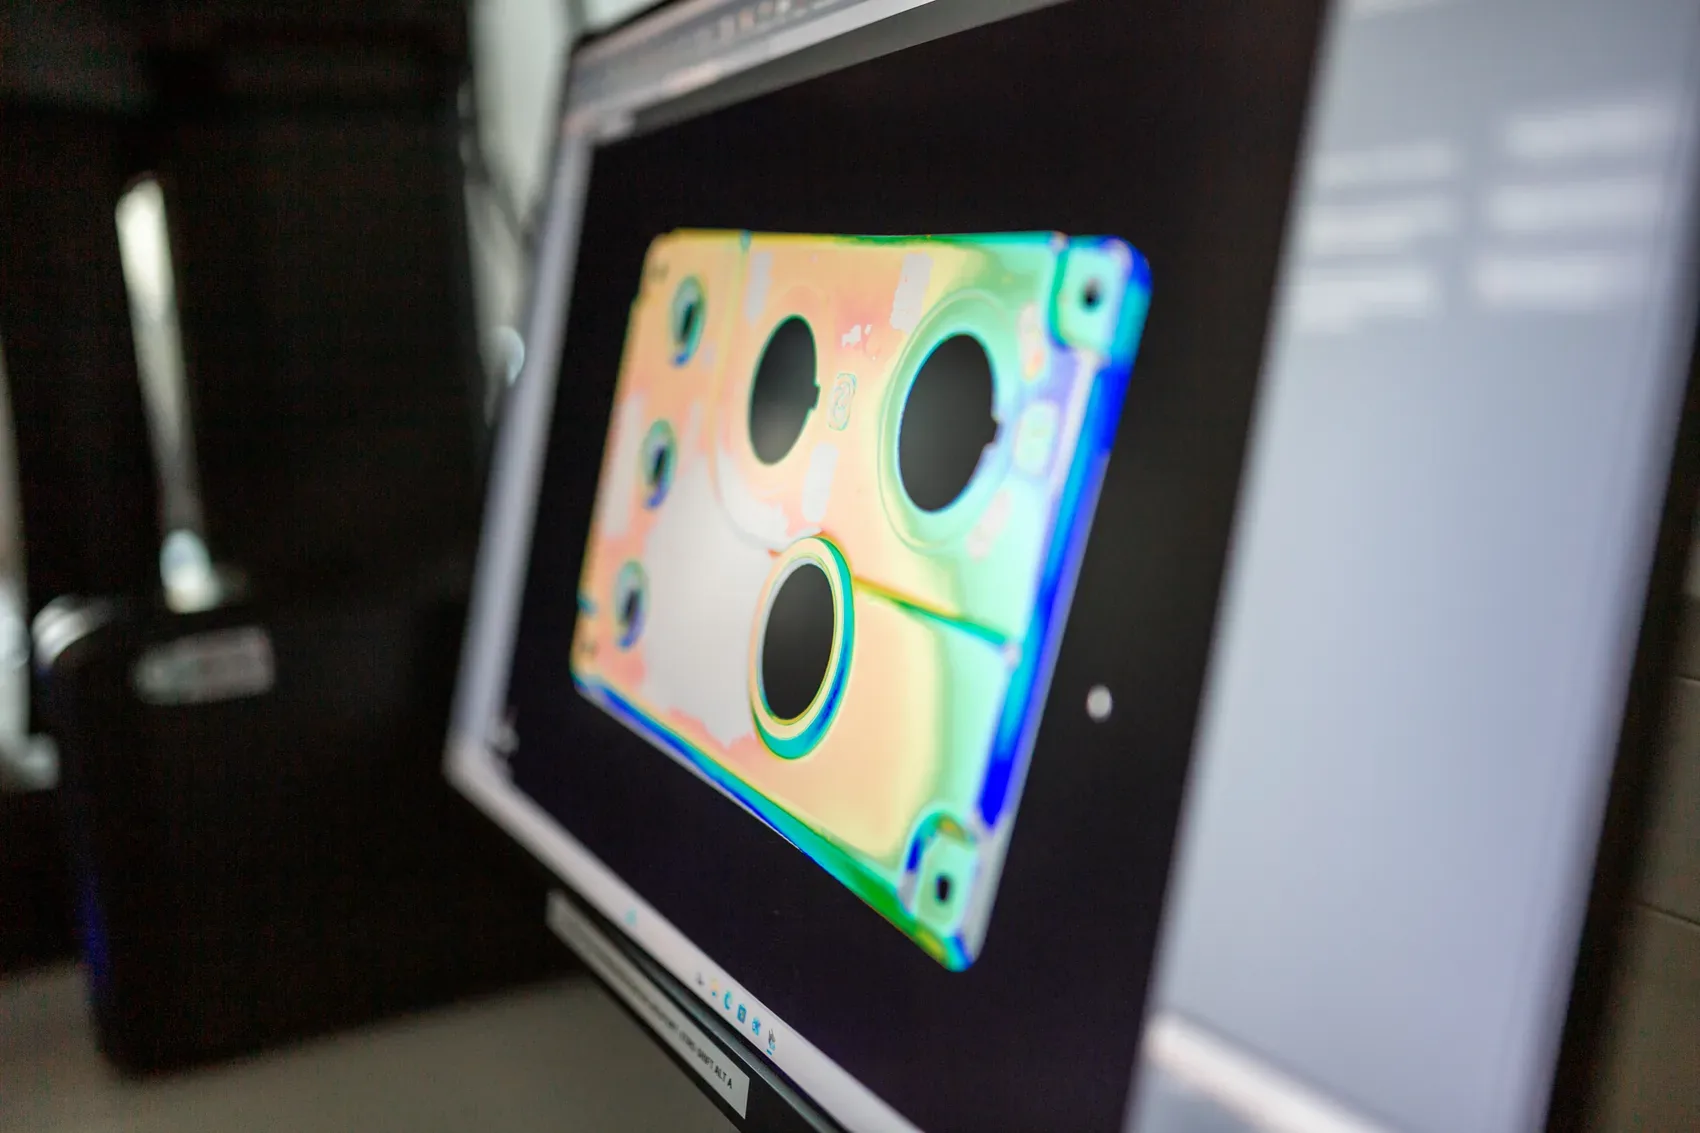
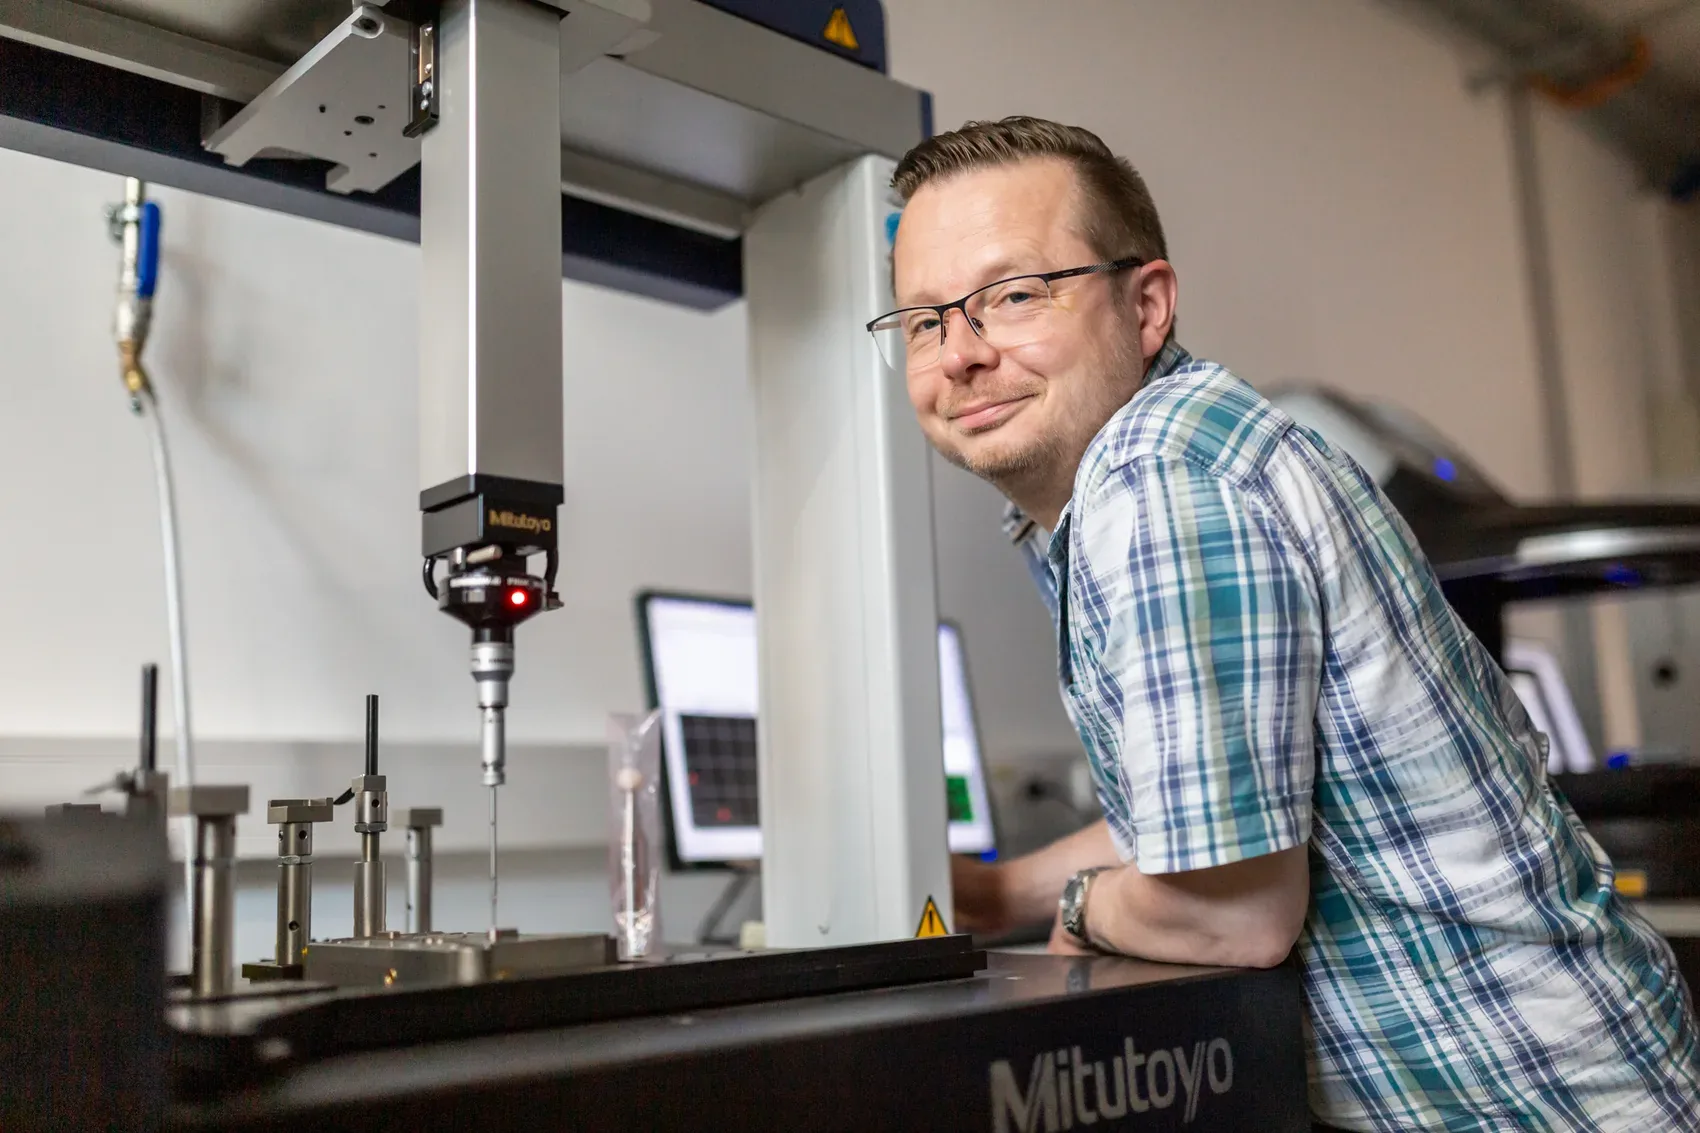
In unserem Messraum kombinieren wir optische und taktile Koordinatenmesstechnik. Vollständige 3D-Scans lassen sich mit den CAD-Solldaten überlagern. So werden Abweichungen flächenhaft sichtbar und Bauteile oder Fertigungsstände direkt vergleichbar. Messmikroskope, Härte-, Drehmoment- und Kraftmessungen ergänzen die Maßprüfung um funktionsrelevante Daten. Erkenntnisse fließen direkt in Werkzeug und Fertigungsprozess zurück.

1,47 ppm

Intern ermittelte Kunden-ppm (Dezember 2025)

DIN EN ISO 9001

Zertifiziertes Qualitätsmanagement

Optisch & taktil

Koordinatenmesstechnik im eigenen Messraum

Was wir können

01

Prüfung im Prozess

Wareneingangsprüfung, Produktionsfreigaben, fertigungsbegleitende Kontrollen und Erstmusterprüfung mit dokumentierten Ergebnissen und überwachten Prüfmitteln.

02

Optisch & taktil messen

Vollständige 3D-Scans mit CAD-Soll-Ist-Vergleich und taktile Messungen definierter Geometrien, bei Bedarf in automatisierten Messabläufen.

03

Mikroskopie & Prüfmittel

Messmikroskope mit Auf- und Durchlicht, Härtemessung, Gewindelehren, Messschieber und Bügelmessschrauben ergänzen die Koordinatenmesstechnik.

04

Kraft & Drehmoment

Elektronische Drehmomentmessungen erfassen neben Spitzenwerten auch den Verlauf. Zug- und Druckkraftmessungen prüfen etwa Auszugs- und Lösekräfte an Kontakten und Steckverbindungen.

Optische Koordinatenmessmaschine bei Friedrich Joerg

Rückverfolgbar

Für jeden ausgelieferten Artikel sind Chargen, Prozessschritte und Materialbewegungen dokumentiert. So lässt sich sein Weg lückenlos bis zum Wareneingang der eingesetzten Materialien und Zukaufteile zurückverfolgen.

Häufig gefragt

Von einem Verfahren bis zur kompletten Baugruppe.

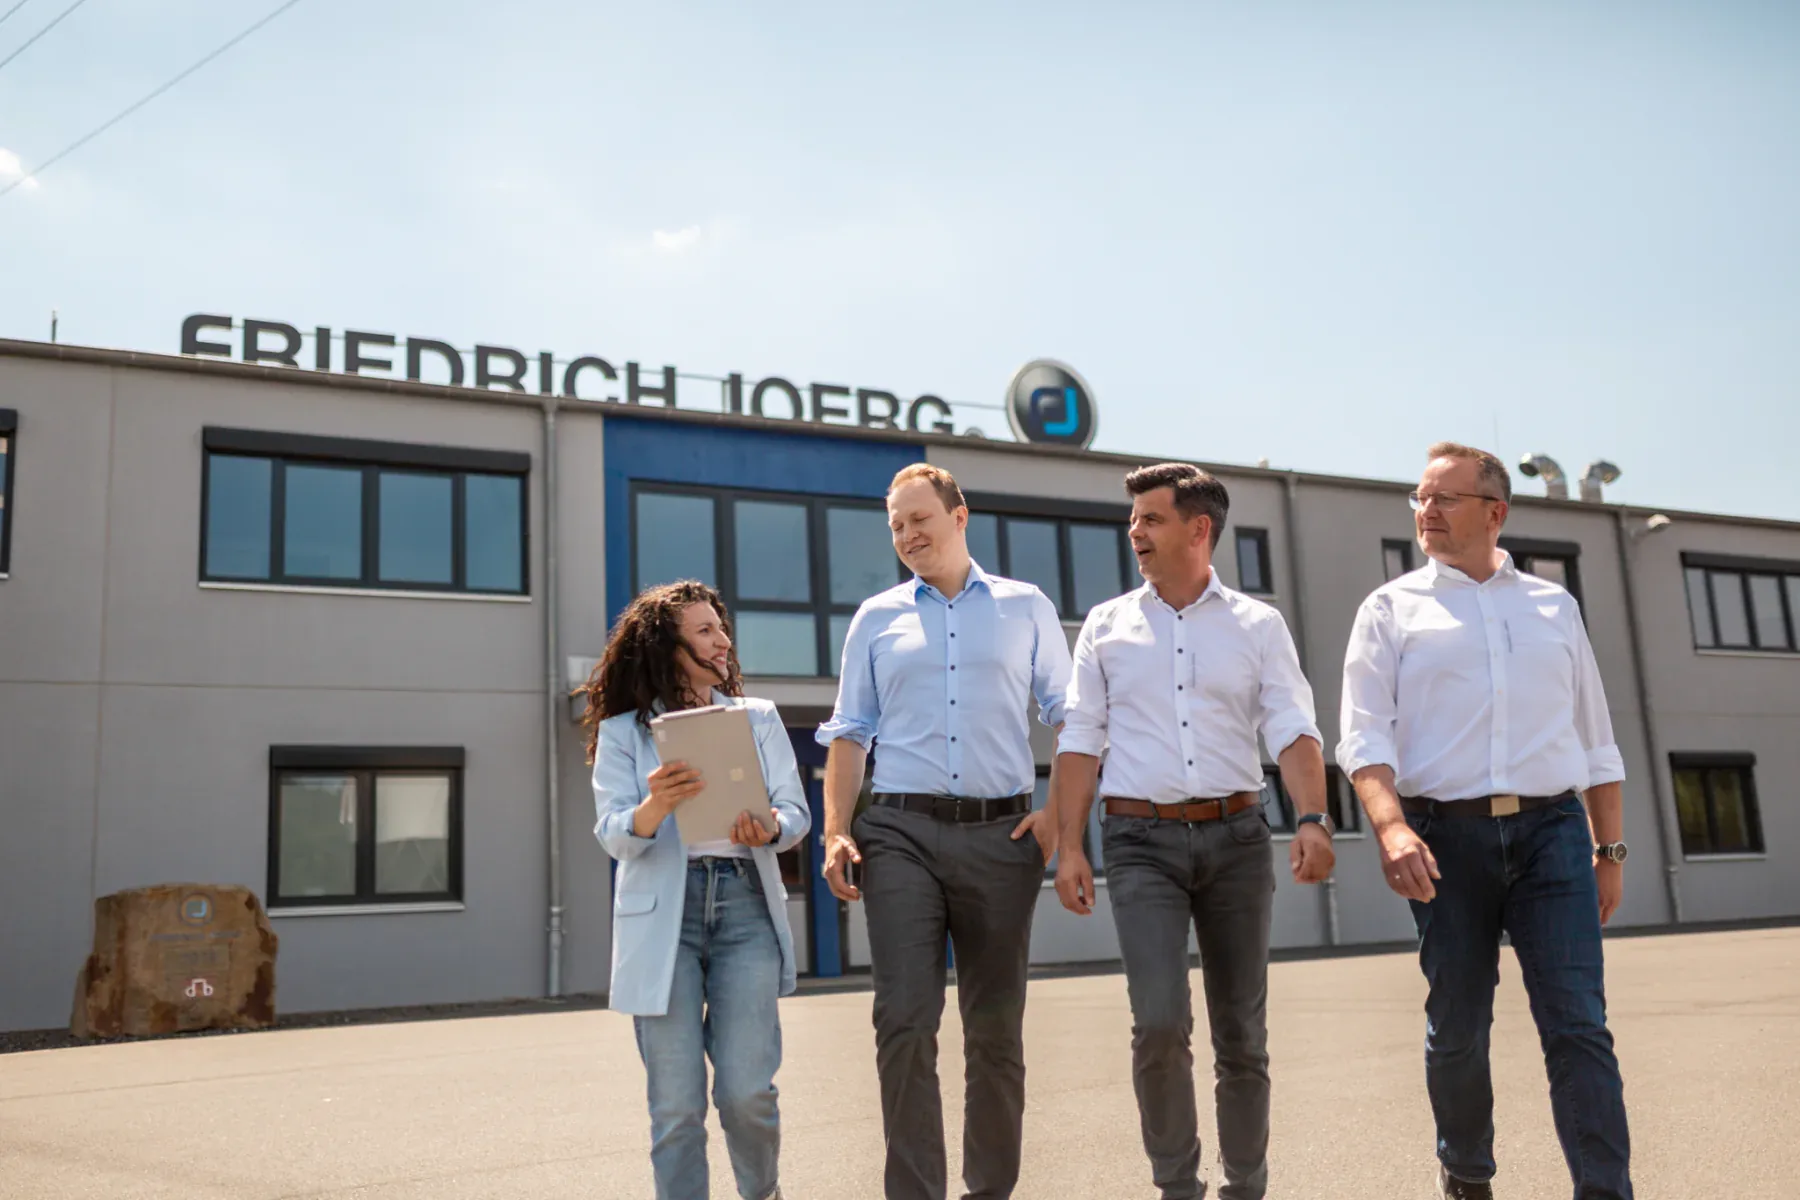
Team von Friedrich Joerg vor dem Firmengebäude in Marktrodach

Schicken Sie uns 3D-Daten, Zeichnung, Lastenheft oder eine Skizze. In der Regel erhalten Sie innerhalb von zwei Werktagen eine erste technische Einschätzung zur Umsetzbarkeit und zum weiteren Vorgehen.